





پیچ و مهره های ساختاری شش گوشه سنگین A325 در مقابل A490: استحکام کششی در مقابل حساسیت بریدگی - این نوع یاتاقان در مقابل اتصالات بحرانی لغزش چگونه تاثیر می گذارد؟
انتخاب بین ASTM A325 (در حال حاضر درجه A325 تحت F3125) و ASTM A490 (درجه A490 تحت F3125) پیچ و مهره های ساختاری شش گوش یکی از حیاتی ترین تصمیمات در طراحی سازه های فولادی است. در حالی که A490 استحکام کششی بسیار بالاتری را ارائه می دهد، این استحکام با افزایش حساسیت بریدگی و خطر بالاتر شکستگی شکننده همراه است. این مبادله اساسی مستقیماً مناسب بودن هر درجه پیچ برای اتصالات نوع بلبرینگ در مقابل اتصالات بحرانی لغزش را تعیین می کند. این مقاله یک مقایسه جامع و یک چارچوب تصمیم گیری عملی ارائه می دهد.
1. مقایسه ویژگی اصلی: A325 در مقابل A490
جدول زیر تفاوت های کلیدی مکانیکی و کاربردی بین دو گرید پیچ سازه را نشان می دهد که از مشخصات ASTM F3125 مشتق شده است.
| پارامتر ویژگی | ASTM A325 (F3125 Grade A325) | ASTM A490 (F3125 Grade A490) |
|---|---|---|
| حداقل مقاومت کششی | 120 ksi (≈ 827 مگاپاسکال) | 150 ksi (≈ 1034 مگاپاسکال) |
| حداکثر مقاومت کششی | مشخص نشده (حداقل 120 ksi) | 173 ksi (برای محدود کردن شکنندگی) |
| سختی هسته (HRC) | به طور خاص محدود نشده است (معمولاً C24-C35) | C33–C38 (کنترل دقیق تر) |
| حساسیت بریدگی | متوسط - کمتر مستعد شکستگی شکننده است | بالا - حساس تر به خوردگی تنشی و ترک هیدروژنی |
| گالوانیزه گرم | مجاز (معمولا استفاده می شود) | ممنوع (خطر شکنندگی هیدروژن و بازپخت) |
| تست ظرفیت چرخشی | برای مجموعه های گالوانیزه مورد نیاز است | مورد نیاز برای همه مجموعه ها (با محدودیت های کشش بالایی) |
| تست غیر مخرب | به طور معمول مورد نیاز نیست | بازرسی ذرات مغناطیسی مورد نیاز است |
2. انواع اتصال و کاربرد پیچ
انتخاب بین نوع بلبرینگ و اتصالات بحرانی لغزش بستگی به الزامات ساختاری برای تحمل لغزش، مقاومت در برابر خستگی و کنترل تغییر شکل دارد.
- اتصال نوع بلبرینگ: در این طرح، پیچ به حالت "سفت محکم" (یا کاملاً پیش تنیده) سفت می شود و نیروی برشی عمدتاً از طریق استحکام برشی محور پیچ و ظرفیت باربری صفحات متصل به دیواره سوراخ منتقل می شود. قبل از تماس شفت پیچ با دیواره سوراخ مقداری لغزش انتظار می رود. این طراحی هزینه نصب کمتری را ممکن میسازد، اما منجر به تغییر شکل بزرگتر میشود و برای اتصالات در معرض برگشت بار یا خستگی توصیه نمیشود.
- اتصال بحرانی لغزشی: در این طرح، پیچ به طور کامل تا سطح بالا (70٪ حداقل استحکام کششی) پیش کش می شود و نیروی گیره بالایی ایجاد می کند که باعث ایجاد اصطکاک بین سطوح می شود. نیروی برشی از طریق این اصطکاک منتقل می شود و لغزش تحت بارهای سرویس مجاز نیست. این طرح سفتی بالاتر، مقاومت در برابر خستگی بهتر را فراهم میکند و برای اتصالات با سوراخهای بزرگ یا شکافدار یا جاهایی که لغزش برای عملکرد سازه مضر است، مورد نیاز است.
جدول زیر کاربرد هر درجه پیچ در این انواع اتصال را خلاصه می کند.
| نوع اتصال | مناسب بودن ASTM A325 | مناسب بودن ASTM A490 | ملاحظات کلیدی |
|---|---|---|---|
| نوع بلبرینگ (محکم و محکم) | بله - به طور گسترده استفاده می شود | بله - اما به دلیل هزینه و خطر شکنندگی به ندرت استفاده می شود | A325 برای اتصالات بلبرینگ مقرون به صرفه ترجیح داده می شود |
| نوع بلبرینگ (پیشگیر) | بله - رایج | بله - با کنترل کیفیت دقیق | A490 به ظرفیت چرخشی و تست MPI نیاز دارد |
| لغزش بحرانی (از نوع اصطکاکی) | بله - استاندارد برای اکثر برنامه ها | بله - برای نیازهای بار بسیار بالا | پیش بارگذاری بالاتر A490 مقاومت بیشتری در برابر لغزش ایجاد می کند |
3. کاهش قدرت در مقابل حساسیت بریدگی: تأثیر بر مناسب بودن اتصال
مبادله هسته بین استحکام کششی و حساسیت بریدگی پیامدهای مستقیمی برای طراحی اتصال دارد.
- برای اتصالات نوع بلبرینگ: این اتصالات امکان لغزش را فراهم می کند و به ظرفیت برشی پیچ و استحکام باربری تکیه می کند. از آنجایی که پیچ در معرض همان سطح غلظت تنش چرخه ای در اتصالات بحرانی لغزش قرار نمی گیرد، استحکام کششی بالاتر A490 می تواند در مقاومت در برابر بارهای برشی و باربری مفید باشد. با این حال، حساسیت بالای بریدگی A490 به این معنی است که هر گونه آسیب به نخ، نقص سطح، یا ناهماهنگی میتواند به راحتی منجر به شکستگی شکننده شود. بنابراین، در حالی که A490 را می توان در اتصالات بلبرینگ استفاده کرد، بسیاری از مشخصات توصیه می کنند تا جایی که ممکن است از A325 استفاده کنید زیرا خطر شکستگی ترد A490 بیشتر است.
- برای اتصالات لغزش بحرانی: این اتصالات برای ایجاد اصطکاک به نیروی گیره بالایی نیاز دارند که با پیش بارگیری پیچ رابطه مستقیم دارد. پیچهای A490 با استحکام کششی بالاتری که دارند، میتوانند به پیشبار بالاتر کشیده شوند و مقاومت لغزش بیشتری را برای همان قطر پیچ ایجاد کنند. با این حال، پیش بارگذاری بالا همراه با سختی بالای A490، پیچ را در برابر ترک خوردگی ناشی از تنش و شکنندگی هیدروژن مستعدتر می کند. به همین دلیل است که استفاده از A490 در اتصالات حساس به لغزش نیاز به کنترل کیفیت دقیق دارد، از جمله آزمایش ظرفیت چرخشی و بازرسی ذرات مغناطیسی (MPI) برای تشخیص عیوب سطح. علاوه بر این، پیچهای A490 را نمیتوان گالوانیزه گرم کرد، که استفاده از آنها را در محیطهای خورنده که در آن پیچهای گالوانیزه A325 ترجیح داده میشود، محدود میکند.
4. چارچوب تصمیم گیری عملی
بر اساس تجزیه و تحلیل مبادله، دستورالعمل های انتخاب زیر توصیه می شود:
- ترجیح دادن A325 زمانی که: (1) اتصال یک نوع یاتاقان استاندارد یا اتصال بحرانی لغزش با نیازهای بار متوسط است. (2) گالوانیزه گرم برای محافظت در برابر خوردگی مورد نیاز است. (3) مفصل در معرض بارگذاری دینامیکی یا خستگی است که در آن حساسیت بریدگی نگرانی اصلی است. (4) هزینه و در دسترس بودن عوامل کلیدی هستند.
- A490 را در نظر بگیرید زمانی که: (1) اتصال به مقاومت برشی یا لغزش بسیار بالاتری نسبت به A325 نیاز دارد. (2) اتصال در معرض بارهای استاتیکی بسیار زیاد است و در یک محیط خورنده نیست. (3) پیمانکار می تواند کنترل کیفیت لازم (MPI، تست ظرفیت چرخشی) را ارائه دهد. (4) طرح به طور کامل برای خطر شکستگی شکننده ارزیابی شده است.
5. تولید و چشم انداز کیفیت
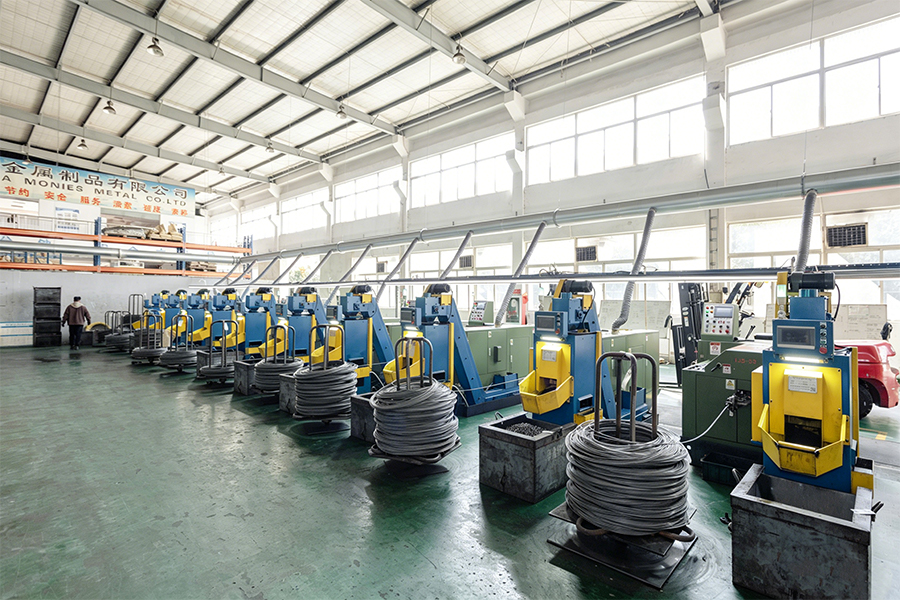
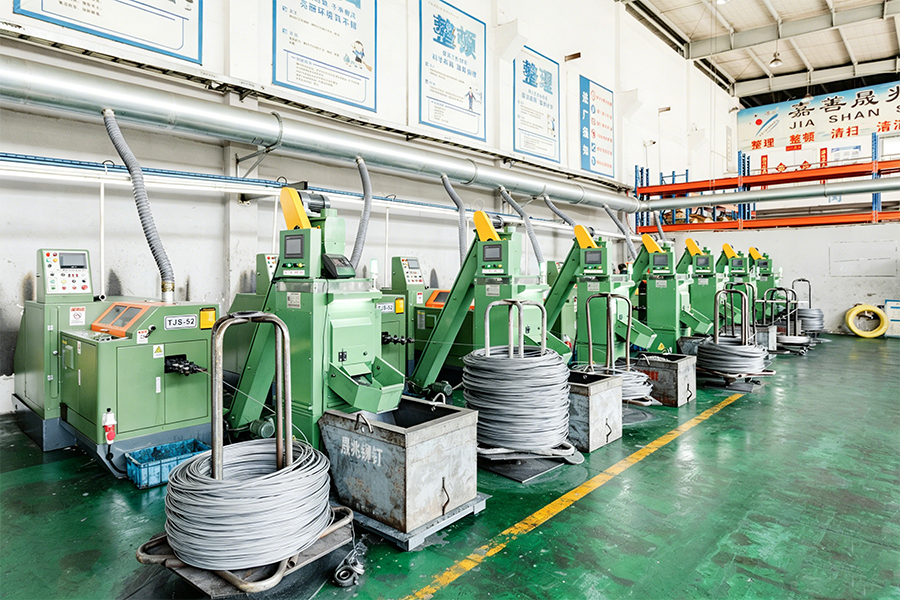
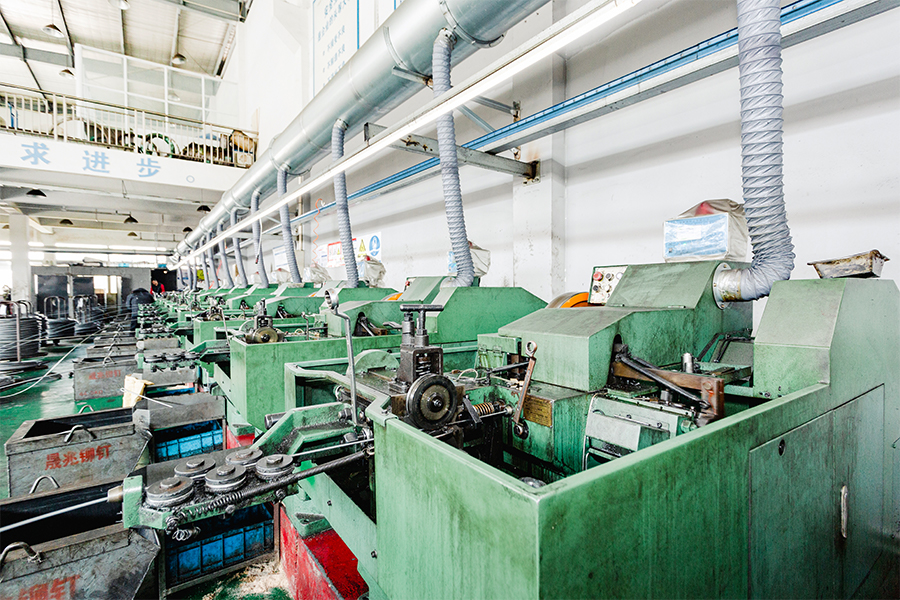
دستیابی به خواص مکانیکی ثابت برای پیچ های ساختاری نیازمند کنترل دقیق شیمی مواد، عملیات حرارتی و آزمایش است. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) یک شرکت خانوادگی تحت شرکت SEA Monies Metal Co., Ltd. است که 20 سال تجربه خانوادگی و میراث کیفیت در تولید فلز را به ارث برده است. با تکیه بر ظرفیت تولید قوی Shengzhao Metal و مزایای زنجیره تامین، ما در تحقیق و توسعه، تولید و فروش جهانی محصولات فلزی با کیفیت بالا تخصص داریم. ما با پایبندی به پیگیری خانواده برای دقت، نگرش کاری دقیق و تعهد بلندمدت، محصولات و خدمات پایدار و قابل اعتماد را به مشتریان در سراسر جهان ارائه می دهیم.
با بهره گیری از قابلیت های تحقیق و توسعه و تولید قوی کارخانه، ما در پرچ ها، پیچ ها، مهره ها، واشرها، پین ها، پیچ ها و قطعات سفارشی مختلف غیر استاندارد با استحکام بالا تخصص داریم. محدوده محصولات ما موادی از جمله فولاد ضد زنگ، فولاد آلیاژی، آلیاژ آلومینیوم، مس و آلیاژهای خاص را پوشش میدهد و از فرآیندهایی مانند سرد کردن، آهنگری گرم و ماشینکاری CNC استفاده میکند. محصولات ما به بیش از 25 کشور صادر می شود و به بیش از 200 مشتری خدمات ارائه می دهد.
Chance & Union متعهد به اتصال یکپارچه "تولید شده در چین" با بازار بین المللی است و به مشتریان جهانی راه حل های اتصال یک مرحله ای از تحقیق و توسعه تا تولید انبوه را از طریق فناوری حرفه ای و کیفیت استثنایی ارائه می دهد. برای کاربردهای پیچ و مهره سازه، ما هر دو بست گرید A325 و A490 را با گواهینامه آزمایش مواد کامل و برای A490، گزارش های بازرسی ذرات مغناطیسی مورد نیاز را عرضه می کنیم.
6. سوالات متداول (سؤالات متداول)
- Q1: آیا می توان از پیچ و مهره های A325 و A490 به جای یکدیگر در یک اتصال ساختاری استفاده کرد؟
پاسخ: خیر. آنها دارای استحکام کششی، سختی و حساسیت به شکست شکننده متفاوتی هستند. تعویض آنها بدون مهندسی مجدد اتصال می تواند منجر به استحکام ناکافی یا شکست غیرمنتظره شود. پیچ و مهره های A490 نیاز به پیش بارگذاری بالاتر و روش های کنترل کیفیت سخت گیرانه تری دارند. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) توصیه می کند قبل از تعویض گریدهای پیچ با مهندس سازه پروژه مشورت کنید. - Q2: چرا پیچ و مهره های A490 گالوانیزه گرم نیستند؟
پاسخ: پیچهای A490 را نمیتوان به دو دلیل گالوانیزه گرم کرد: (1) دمای حمام روی مذاب از دمای اعتدال پیچ بیشتر است، به طور بالقوه پیچ را بازپخت و استحکام آن را کاهش میدهد. (2) فرآیند ترشی که قبل از گالوانیزه کردن استفاده می شود، هیدروژن اتمی را به فولاد وارد می کند، که می تواند باعث شکنندگی هیدروژن شود - مکانیزم شکست تاخیری که به ویژه در پیچ و مهره های با استحکام بالا خطرناک است. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) پیچ های ساختاری گالوانیزه A325 را به عنوان یک جایگزین مقاوم در برابر خوردگی ارائه می دهد. - Q3: نام X و N برای پیچ های سازه ای چیست و چه ارتباطی با نوع اتصال دارد؟
A: نام X نشان می دهد که رزوه ها از صفحه برشی کنار گذاشته شده اند (شانک پیچ در صفحه برشی است) که ظرفیت برشی بالاتری را فراهم می کند. نام N نشان می دهد که رزوه ها ممکن است در صفحه برشی گنجانده شوند. این تمایز برای اتصالات نوع یاتاقان بسیار مهم است، جایی که استحکام برشی بستگی به این دارد که آیا بار از قطر ساقه کامل عبور می کند یا قطر ریشه کاهش یافته رزوه ها. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) می تواند پیچ های ساختاری را با طول رزوه مشخص برای برآوردن نیازهای X یا N عرضه کند.
گردآوری مهره های شش گوش از جنس استنلس استیل A2-70 و A4-80: شکل پذیری بالا یا گرم شدن بیش از حد نصب با سرعت بالا؟
پدیده گالری رزوه (همچنین به عنوان جوشکاری یا جوش سرد شناخته می شود) یک مشکل مداوم و پرهزینه در هنگام نصب بست های فولادی زنگ نزن آستنیتی، به ویژه مهره های شش گوش A2-70 (304) و A4-80 (316) است. گالرینگ با گیرکردن رزوه ها مشخص می شود - مواد پاره شده و به هم جوش داده می شوند و اغلب مهره یا پیچ را غیرقابل استفاده می کنند. دو مکانیسم ایجاد کننده اغلب ذکر شده عبارتند از شکل پذیری بالای ذاتی فولادهای زنگ نزن آستنیتی و گرمای بیش از حد موضعی ناشی از ابزارهای نصب با سرعت بالا (به عنوان مثال، آچار ضربه ای). این مقاله فیزیک هر مکانیزم را تشریح میکند، دادههای مقایسهای را ارائه میکند و استراتژیهای کاهش عملی را ارائه میدهد.
1. مقایسه مکانیسم: شکل پذیری بالا در مقابل گرمای بیش از حد موضعی
جدول زیر دو مکانیسم اصلی را که به گالری کردن نخ کمک می کنند، مقایسه می کند مهره شش گوش استیل ضد زنگ .
| پارامتر | شکل پذیری بالا (ساختار آستنیتی) | گرمای بیش از حد موضعی (نصب با سرعت بالا) |
|---|---|---|
| مکانیسم فیزیکی | فولادهای زنگ نزن آستنیتی سرعت سخت شدن بالایی دارند و فاقد لایه اکسید محافظی هستند که روی فولادهای کربنی تشکیل می شود. تحت تماس لغزشی، لایه اکسید محافظ پاره میشود و به سطوح فلزی لخت اجازه میدهد تا تحت فشار تماس بگیرند و به هم جوش بخورند. | ابزارهای برقی با سرعت بالا (آچار ضربه ای یا درایورهای دور در دقیقه بالا) گرمای اصطکاکی را در رابط رزوه ایجاد می کنند. گرما لایه سطحی را نرم میکند، ضریب اصطکاک را افزایش میدهد و باعث سایش چسب میشود و فرآیند گالرینگ را تسریع میکند. |
| شواهد اولیه | گالینگ هم در تاسیسات دستی و هم در تاسیسات برقی اتفاق می افتد، اما فرکانس و شدت آن در هنگام استفاده از ابزارهای برقی به طور قابل توجهی بیشتر است. لایه سطحی سخت شده از فولاد زنگ نزن آستنیتی به دلیل استحکام برشی بالا و فقدان یک فیلم روان کننده محافظ، به ویژه در معرض داغ شدن است. | مطالعات نشان می دهد که با افزایش سرعت نصب، دمای سطح نیز افزایش می یابد. استفاده از آچار ضربهای میتواند دمایی بیش از دمای تبلور مجدد ماده ایجاد کند و احتمال گال شدن را به شدت افزایش دهد. استفاده از ابزارهای با سرعت کم یا ابزارهای دستی به طور قابل توجهی باعث کاهش تلفات می شود. |
| عوامل تأثیرگذار | پایان سطح نخ، زاویه نخ، مواد مهره و وجود روان کننده ها. سطوح صاف و استفاده از روان کننده ها تمایل به جوشکاری سرد را کاهش می دهد. | سرعت نصب، گشتاور ورودی و استفاده از ابزار ضربه. پیش بارهای بالاتر نیز نیروهای اصطکاک را افزایش می دهد و خطر گرم شدن بیش از حد را افزایش می دهد. |
| استراتژی کاهش | مهره ها را با مواد یا روکش متفاوت (مثلاً فولادهای ضد زنگ نیترونیک یا روکش دار) انتخاب کنید یا از نخ های تمیز و روغن کاری شده اطمینان حاصل کنید. استفاده از ترکیبات ضد تشنج بسیار موثر است. | از ابزارهای نصب با سرعت کم (ابزارهای دستی یا مته های با سرعت متغیر در RPM کم) استفاده کنید. از آچار ضربه ای برای مجموعه های حیاتی خودداری کنید. اجازه دهید مفصل بین پاس های سفت خنک شود. |
2. تجزیه و تحلیل مکانیزم: کدام مکانیسم غالب است؟
تجزیه و تحلیل دقیق شواهد موجود نشان می دهد که هر دو مکانیسم عوامل کمک کننده هستند، اما اهمیت نسبی آنها برابر نیست.
- شکل پذیری بالا علت اصلی اصلی است: فولادهای زنگ نزن آستنیتی (درجههای A2 و A4) ذاتاً مستعد داغ شدن هستند زیرا فاقد لایه اکسید سطحی محافظ هستند که فولادهای کربنی برای روانکاری به آن متکی هستند. هنگامی که سطوح رزوه تحت بار به هم فشرده می شوند، لایه اکسیدی شکسته می شود و استحکام برشی بالای ساختار آستنیتی باعث جوش میکروسکوپی آسپریت ها می شود. این یک ویژگی اساسی مادی است - توضیح میدهد که چرا حتی در مجموعههایی که با دست سفت میشوند، گاز سوزی رخ میدهد.
- گرمای بیش از حد با سرعت بالا یک شتاب دهنده اصلی است: در حالی که شکلپذیری مواد علت اصلی آن است، استفاده از ابزارهای برقی با سرعت بالا به طور چشمگیری فرکانس و شدت گازگرفتگی را افزایش میدهد. گرمای اصطکاکی ایجاد شده توسط آچار ضربه ای می تواند از دمای تبلور مجدد فولاد زنگ نزن آستنیتی (تقریباً 450 تا 600 درجه سانتیگراد) فراتر رود، لایه های سطحی را نرم کرده و باعث سایش چسب می شود. مطالعات نشان میدهد که نصبهایی که از آچار ضربهای استفاده میکنند، میتوانند 10 تا 15 برابر بیشتر از مجموعههایی که با دست سفت میشوند، نرخ بروز سوزش داشته باشند.
- اثر هم افزایی: این دو مکانیسم مستقل نیستند. شکل پذیری بالای این ماده باعث می شود که آن را در برابر گرمای اصطکاکی تولید شده توسط ابزارهای با سرعت بالا مستعد کند. گرما، به نوبه خود، استحکام مواد را کاهش می دهد و ضریب اصطکاک را افزایش می دهد، و یک حلقه بازخورد مثبت ایجاد می کند که باعث تسریع گند زدن می شود. این اثر ترکیبی به همین دلیل است که سوزش اغلب در تاسیسات پرسرعت شدیدتر از تاسیسات کند است.
3. تاثیر کمی سرعت نصب
جدول زیر یک تجزیه و تحلیل مقایسه ای از بروز گاز بر اساس سرعت نصب و نوع ابزار ارائه می دهد.
| روش نصب | RPM معمولی | بروز گالینگ (نسبی) | توصیه می شود |
|---|---|---|---|
| ابزار دستی (آچار گشتاور) | ~ 5-10 دور در دقیقه | 1x (پایه) | بله - برای مجموعه های حیاتی ترجیح داده می شود |
| دریل با سرعت متغیر (سرعت کم) | ~ 200-400 دور در دقیقه | 3-5 برابر | بله – اگر روغن کاری و کنترل شده باشد |
| مته با سرعت متغیر (سرعت بالا) | 800-1500 دور در دقیقه | 8-12 برابر | برای اتصال دهنده های ضد زنگ توصیه نمی شود |
| آچار ضربه ای | متغیر (گشتاور اوج بالا) | 15-20 برابر | برای آجیل A2/A4 به شدت منع شده است |
4. راهنمای عملی برای کاهش ضرب و جرح
با توجه به اثر ترکیبی شکل پذیری مواد و سرعت نصب، دستورالعمل های زیر برای نصب مزرعه توصیه می شود:
- همیشه از روان کننده استفاده کنید: قبل از نصب مهره، یک ترکیب ضد گیر یا روان کننده با کیفیت بالا (مانند گریس مبتنی بر مس یا نیکل) را روی رزوه های پیچ اعمال کنید. روانکاری اصطکاک را کاهش می دهد، تولید گرما را کاهش می دهد و به عنوان یک مانع فیزیکی بین سطوح رزوه عمل می کند.
- از سرعت نصب آهسته استفاده کنید: از آچار ضربه ای برای مجموعه های مهم فولاد ضد زنگ خودداری کنید. از ابزارهای دستی یا مته های با سرعت متغیر استفاده کنید که روی کمترین RPM موثر تنظیم شده اند. هرچه سرعت کمتر باشد، گرمای کمتری در رابط رزوه تولید می شود.
- موضوعات را تمیز نگه دارید: آلایندههایی مانند کثیفی، زبالهها یا قفسه نخ قدیمی میتوانند به عنوان ساینده عمل کنند، لایه اکسید را بشکنند و باعث ایجاد گاز سوزی شوند. رزوه های پیچ و مهره را قبل از مونتاژ کاملاً تمیز کنید.
- اجازه دادن به زمان خنک شدن: برای مجموعه های با قطر زیاد یا با پیش بارگذاری زیاد، اجازه دهید محل اتصال بین مسیرهای سفت کننده خنک شود تا از تجمع گرما جلوگیری شود.
- مواد جایگزین را در نظر بگیرید: برای کاربردهایی که گال زدن مشکلی دائمی است، استفاده از گریدهای فولادی ضد زنگ با تمایل کمتر گازگرفتگی را در نظر بگیرید (به عنوان مثال، Nitronic 60 یا 316 با یک پوشش خاص).
5. تولید و چشم انداز کیفیت
قوام شکل رزوه و پرداخت سطح مهره های شش گوش از جنس استنلس استیل فاکتورهای مهمی در جلوگیری از گند زدگی هستند. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) یک شرکت خانوادگی تحت شرکت SEA Monies Metal Co., Ltd. است که 20 سال تجربه خانوادگی و میراث کیفیت در تولید فلز را به ارث برده است. با تکیه بر ظرفیت تولید قوی Shengzhao Metal و مزایای زنجیره تامین، ما در تحقیق و توسعه، تولید و فروش جهانی محصولات فلزی با کیفیت بالا تخصص داریم. ما با پایبندی به پیگیری خانواده برای دقت، نگرش کاری دقیق و تعهد بلندمدت، محصولات و خدمات پایدار و قابل اعتماد را به مشتریان در سراسر جهان ارائه می دهیم.
با بهره گیری از قابلیت های تحقیق و توسعه و تولید قوی کارخانه، ما در پرچ ها، پیچ ها، مهره ها، واشرها، پین ها، پیچ ها و قطعات سفارشی مختلف غیر استاندارد با استحکام بالا تخصص داریم. محدوده محصولات ما موادی از جمله فولاد ضد زنگ، فولاد آلیاژی، آلیاژ آلومینیوم، مس و آلیاژهای خاص را پوشش میدهد و از فرآیندهایی مانند سرد کردن، آهنگری گرم و ماشینکاری CNC استفاده میکند. محصولات ما به بیش از 25 کشور صادر می شود و به بیش از 200 مشتری خدمات ارائه می دهد.
Chance & Union متعهد به اتصال یکپارچه "تولید شده در چین" با بازار بین المللی است و به مشتریان جهانی راه حل های اتصال یک مرحله ای از تحقیق و توسعه تا تولید انبوه را از طریق فناوری حرفه ای و کیفیت استثنایی ارائه می دهد. برای مهره های شش گوش فولادی ضد زنگ، ما یک روکش صاف را ارائه می دهیم و می توانیم درمان های سطحی تکمیلی (مانند غیرفعال کردن یا پوشش دهی) را برای کاهش تمایل به جوش زدن ارائه دهیم. ما همچنین راهنمای نصب را با هر محموله ای درج می کنیم تا به جلوگیری از تهوع مزرعه کمک کنیم.
6. سوالات متداول (سؤالات متداول)
- Q1: آیا می توانم از آچار ضربه ای روی مهره های فولادی ضد زنگ A2-70 یا A4-80 استفاده کنم؟
ج: به شدت منع شده است. ضربات پر سرعت و گشتاور بالا یک آچار ضربه ای گرمای اصطکاکی قابل توجهی ایجاد می کند که به طور چشمگیری خطر گاز گرفتگی را افزایش می دهد. برای مجموعه های حیاتی، فقط باید از ابزارهای دستی یا مته های با سرعت متغیر با سرعت کم استفاده شود. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) استفاده از آچار گشتاور با سرعت کنترل شده را برای تمام تاسیسات فولاد ضد زنگ توصیه می کند. - Q2: آیا روکش سطح نخ بر تمایل به جوش خوردن تأثیر می گذارد؟
ج: بله. سطح نخ صاف تر (به عنوان مثال، نخ های نورد شده به جای نخ های بریده شده) ضریب اصطکاک کمتری دارد و تمایل کمتری برای شروع سنگ زنی دارد. رزوه های نورد شده همچنین دارای مشخصات سطح ثابت تری هستند. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) از فرآیندهای نورد سرد و رزوه برای تولید مهره های فولادی ضد زنگ با سطحی برتر استفاده می کند که خطر خراشیدگی را کاهش می دهد. - Q3: بهترین روان کننده برای جلوگیری از داغ شدن در مهره های فولادی ضد زنگ چیست؟
پاسخ: یک ترکیب ضد گیر مبتنی بر مس یا نیکل بسیار مؤثر است. این روان کننده ها حاوی ذرات ریز فلزی هستند که به عنوان یک مانع روان کننده جامد عمل می کنند و از تماس فلز با فلز جلوگیری می کنند. آنها همچنین در دمای بالا موثر هستند. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) می تواند راهنمایی های مونتاژ را ارائه دهد و در برخی موارد، مهره ها را با یک پوشش روان کننده از پیش اعمال شده عرضه کند.