





ASME B18.2.1 در مقابل DIN 931/933 شعاع فیله زیر سر پیچ شش گوش: چگونه تفاوت ها اساساً بر عمر خستگی و ضریب تمرکز استرس (Kt) تأثیر می گذارد؟
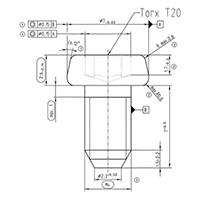
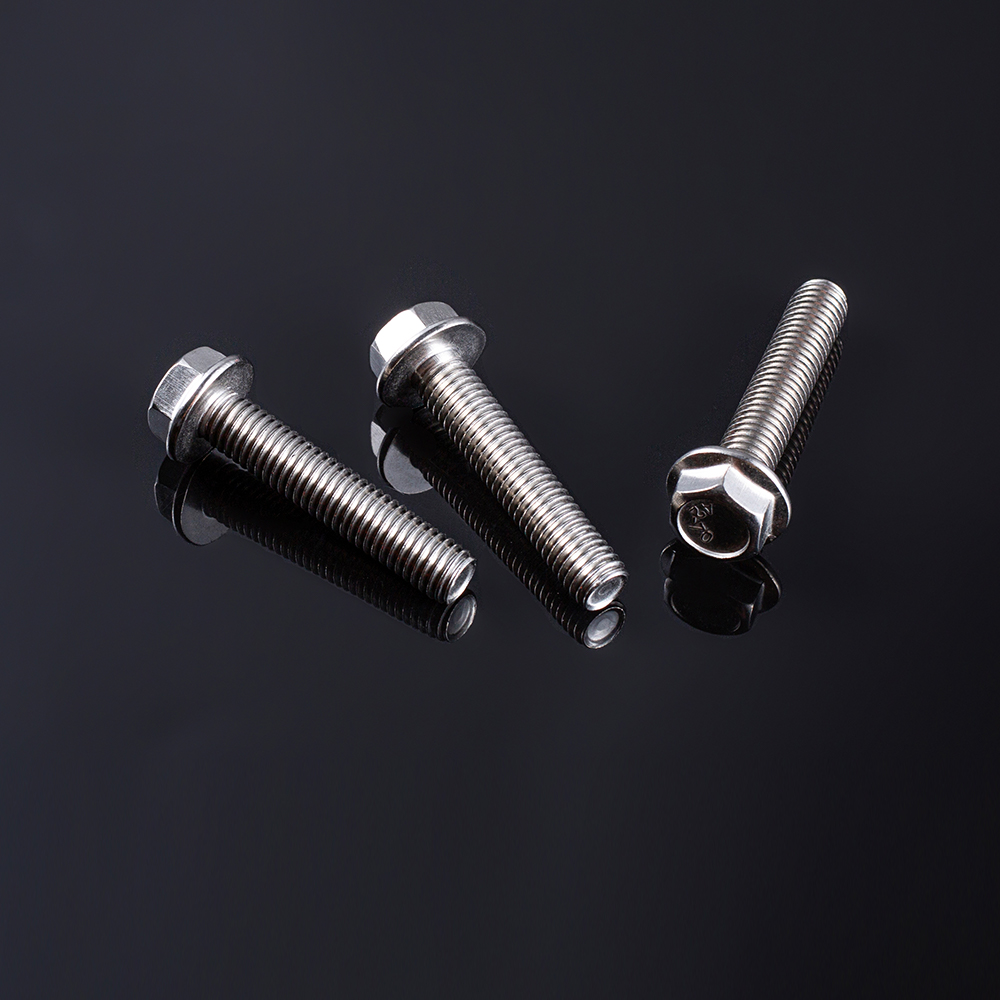
شعاع فیله زیر سر - منطقه انتقال منحنی بین سر پیچ و ساقه - یکی از مهم ترین ویژگی های هندسی است که عملکرد خستگی پیچ شش گوش را تعیین می کند. در حالی که ASME B18.2.1 (استاندارد آمریکایی) و DIN 931/933 (استاندارد آلمانی) هر دو مشخص می کنند پیچ های شش گوش برای مصارف صنعتی عمومی، نیازهای متفاوت آنها برای این هندسه فیله پیامدهای عمیقی بر تمرکز تنش و عمر خستگی دارد. این مقاله این تفاوت ها را از منظر مهندسی مکانیک و ساخت تشریح می کند.
1. تفاوت استاندارد: نیازهای شعاع فیله
جدول زیر تفاوت های کلیدی ابعاد و فلسفه طراحی بین پیچ های شش گوش ASME و DIN را در مورد فیله زیر سر خلاصه می کند.
| پارامتر | ASME B18.2.1 (سری اینچ) | DIN 931/933 (سری متریک) |
|---|---|---|
| تعریف شعاع فیله | به عنوان حداکثر شعاع مشخص شده است که دامنه تحمل تولید گسترده ای را امکان پذیر می کند | حداقل شعاع را مشخص میکند، که انتقال نرمتر را برای برنامههای کاربردی بحرانی خستگی تضمین میکند |
| محدوده شعاع معمولی (معادل M10–M24) | 0.8-1.4 میلی متر (حداکثر) | ≥ 1.0 میلی متر (حداقل) |
| مرجع اندازه گیری | در محل اتصال سر و ساقه اندازه گیری می شود | اندازه گیری با شعاع سنج؛ باید حداقل نیاز را برآورده کند |
| فلسفه طراحی | اقتصاد تولیدی با Kt قابل قبول اما بالاتر را در اولویت قرار می دهد | استحکام خستگی را با Kt کمتر و عمر مفید بیشتر در اولویت قرار می دهد |
2. فیزیک تمرکز استرس: چگونه شعاع فیله بر Kt
ضریب تمرکز تنش (Kt) تقویت تنش اسمی را در یک ناپیوستگی هندسی توصیف می کند. برای فیله زیر سر، یک شعاع کوچکتر تنش را در ناحیه باریک تر متمرکز می کند و به طور چشمگیری اوج تنش موضعی را افزایش می دهد. فیزیک به خوبی ثابت شده است:
- اوج استرس محلی: یک فیله تیز با شعاع کوچک، خطوط جریان تنش را مجبور به خم شدن شدید میکند و یک پیک تنش موضعی ایجاد میکند که میتواند چندین برابر بیشتر از تنش نامی ساقه باشد.
- گرادیان کرنش: شعاع بزرگتر تنش را در یک منطقه بزرگتر پخش می کند، مقدار پیک را کاهش می دهد و شیب کرنش مطلوب تری ایجاد می کند - به طور موثری نیروی محرکه برای شروع ترک را کاهش می دهد.
- آسیب پذیری بارگذاری چرخه ای: تحت بارهای دینامیکی، غلظت بالای تنش در یک فیله تیز به محل ترجیحی برای هستهزایی ترک خستگی تبدیل میشود که منجر به شکست زودرس میشود.
شواهد تجربی این رابطه را تایید میکنند: افزایش شعاع فیله از حداقل به مقدار بهینهشده بزرگتر، ضریب تمرکز تنش را بهطور قابلتوجهی کاهش میدهد. تجزیه و تحلیل اجزای محدود نشان داده است که بهینهسازی هندسه فیله میتواند حداکثر تنش فون میز را تا بیش از 40 درصد کاهش دهد و Kt از 9.08 به 5.35 ~ کاهش یابد.
آزمایشهای خستگی روی بستها نشان دادهاند که شعاع فیله بزرگتر میتواند مستقیماً به افزایش عمر خستگی ترجمه شود - در برخی موارد با ضریب ۲ یا بیشتر تحت بارهای چرخهای یکسان.
3. پیامدهای زندگی خستگی: کدام استاندارد بهتر عمل می کند؟
از آنجایی که ترکهای خستگی معمولاً در مکانهای تمرکز تنش شروع میشوند، فیله زیر سر یک منطقه بحرانی شناخته شده است - تقریباً 15٪ از خرابیهای خستگی پیچ را تشکیل میدهد. رویکرد استاندارد به شعاع فیله مستقیماً بر عملکرد پیچ تحت بارهای چرخه ای تأثیر می گذارد.
- سبک DIN (حداقل شعاع بزرگتر): نیاز به حداقل شعاع بزرگتر، غلظت تنش را کاهش می دهد و پیچ را در برابر شروع ترک خستگی مقاوم تر می کند. این امر به ویژه در کاربردهایی با بارهای چرخه ای متوسط تا زیاد و ارتعاش مفید است.
- سبک ASME (حداکثر شعاع با تحمل وسیع): در حالی که استاندارد محدوده وسیعی را مجاز میکند، حداقل شعاع زیادی را الزامی نمیکند. پیچهایی که با شعاعهایی در انتهای پایینتر تلرانس تولید میشوند، در مقایسه با همتایان DIN خود، غلظت استرس بالاتر و عمر خستگی کمتری را تجربه خواهند کرد.
شایان ذکر است که اکثر خرابی های خستگی پیچ در اولین رزوه درگیر رخ می دهد (تقریباً 70٪)، با خروج نخ و فیله زیر سر نشان دهنده مکان های آسیب پذیر بعدی است. با این حال، برای کاربردهایی که درگیری رزوه ای به خوبی طراحی شده و توزیع بار بهینه شده است، فیله زیر سر به عامل تعیین کننده تبدیل می شود.
4. دیدگاه تولید: دستیابی به هندسه فیله بهینه
فرآیندهای تولید نقش مهمی در دستیابی به هندسه فیله مورد نظر و اثرات افزایش خستگی آن دارند. فرآیند سرد شدن ذاتاً فیله ایجاد می کند، اما شعاع و کیفیت سطح آن می تواند به طور قابل توجهی متفاوت باشد. درمانهای سطحی مانند نورد فیله یا شاتپنینگ میتوانند با وارد کردن تنشهای پسماند فشاری مفید و بهبود پرداخت سطح، عمر خستگی را بیشتر کنند.
شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) یک شرکت خانوادگی تحت شرکت SEA Monies Metal Co., Ltd. است که 20 سال تجربه خانوادگی و میراث کیفیت در تولید فلز را به ارث برده است. با تکیه بر ظرفیت تولید قوی Shengzhao Metal و مزایای زنجیره تامین، ما در تحقیق و توسعه، تولید و فروش جهانی محصولات فلزی با کیفیت بالا تخصص داریم. ما با پایبندی به پیگیری خانواده برای دقت، نگرش کاری دقیق و تعهد بلندمدت، محصولات و خدمات پایدار و قابل اعتماد را به مشتریان در سراسر جهان ارائه می دهیم.
با بهره گیری از قابلیت های تحقیق و توسعه و تولید قوی کارخانه، ما در پرچ ها، پیچ ها، مهره ها، واشرها، پین ها، پیچ ها و قطعات سفارشی مختلف غیر استاندارد با استحکام بالا تخصص داریم. محدوده محصولات ما موادی از جمله فولاد ضد زنگ، فولاد آلیاژی، آلیاژ آلومینیوم، مس و آلیاژهای خاص را پوشش میدهد و از فرآیندهایی مانند سرد کردن، آهنگری گرم و ماشینکاری CNC استفاده میکند. محصولات ما به بیش از 25 کشور صادر می شود و به بیش از 200 مشتری خدمات ارائه می دهد.
Chance & Union متعهد به اتصال یکپارچه "تولید شده در چین" با بازار بین المللی است و به مشتریان جهانی راه حل های اتصال یک مرحله ای از تحقیق و توسعه تا تولید انبوه را از طریق فناوری حرفه ای و کیفیت استثنایی ارائه می دهد. برای مشتریانی که به عملکرد خستگی برتر نیاز دارند، میتوانیم پیچهای شش گوش با شعاع فیله زیر سر بهینهسازی شده تولید کنیم که با مشخصات DIN مطابقت دارد یا از آن فراتر میرود.
5. سوالات متداول (سؤالات متداول)
- Q1: آیا پیچ های شش گوش ASME و DIN برای کاربردهای حیاتی خستگی قابل تعویض هستند؟
پاسخ: نه بدون تأیید هندسه فیله. در حالی که هر دو استاندارد از نظر ابعادی مشابه هستند، تحمل فیله گستردهتر استاندارد ASME میتواند منجر به شعاعهای تیزتر شود که عمر خستگی را کاهش میدهد. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) توصیه می کند که حداقل شعاع فیله و الزامات پرداخت سطح را برای اطمینان از عملکرد خستگی ثابت مشخص کنید. - Q2: چگونه می توانم شعاع فیله زیر سر یک دسته پیچ دریافتی را تأیید کنم؟
A: شعاع فیله را می توان با استفاده از شعاع سنج، مقایسه کننده های نوری یا ماشین های اندازه گیری مختصات (CMM) بررسی کرد. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) گزارش های بازرسی را ارائه می دهد و می تواند پارامترهای تولید را برای اطمینان از انطباق با الزامات فیله مشخص شده شما تنظیم کند. - Q3: آیا فرآیندهای پس از ساخت می توانند عمر خستگی پیچ ها با شعاع فیله کوچک را بهبود بخشند؟
ج: بله. نورد فیله پس از عملیات حرارتی (سرد کاری) یا شات پنینگ می تواند باعث ایجاد تنش های پسماند فشاری شود که به طور قابل توجهی عمر خستگی را افزایش می دهد. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) این خدمات ارزش افزوده را برای بهبود عملکرد پیچ های شش گوش استاندارد و سفارشی ارائه می دهد.
ASTM A153 در مقابل ISO 1461: کمی کردن تفاوت ضخامت پوشش برای M20 و پیچ شش گوش بزرگتر HDG
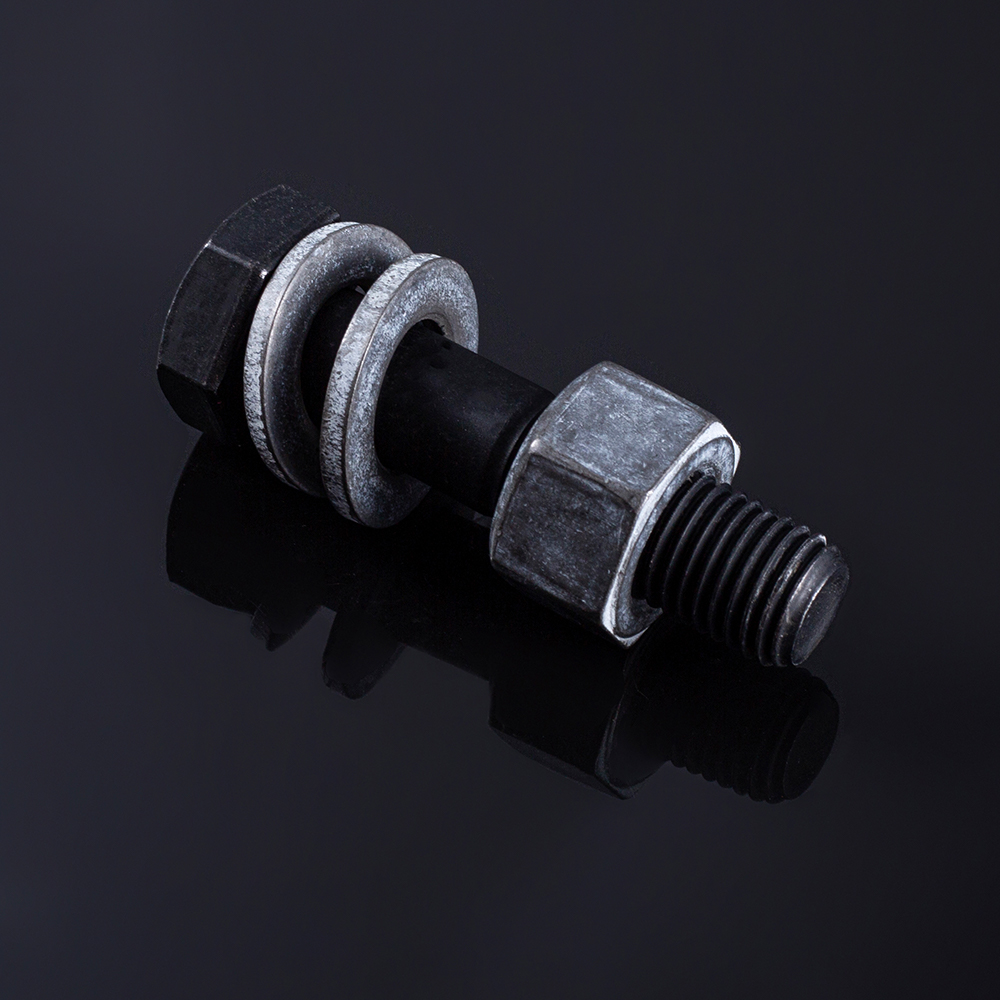
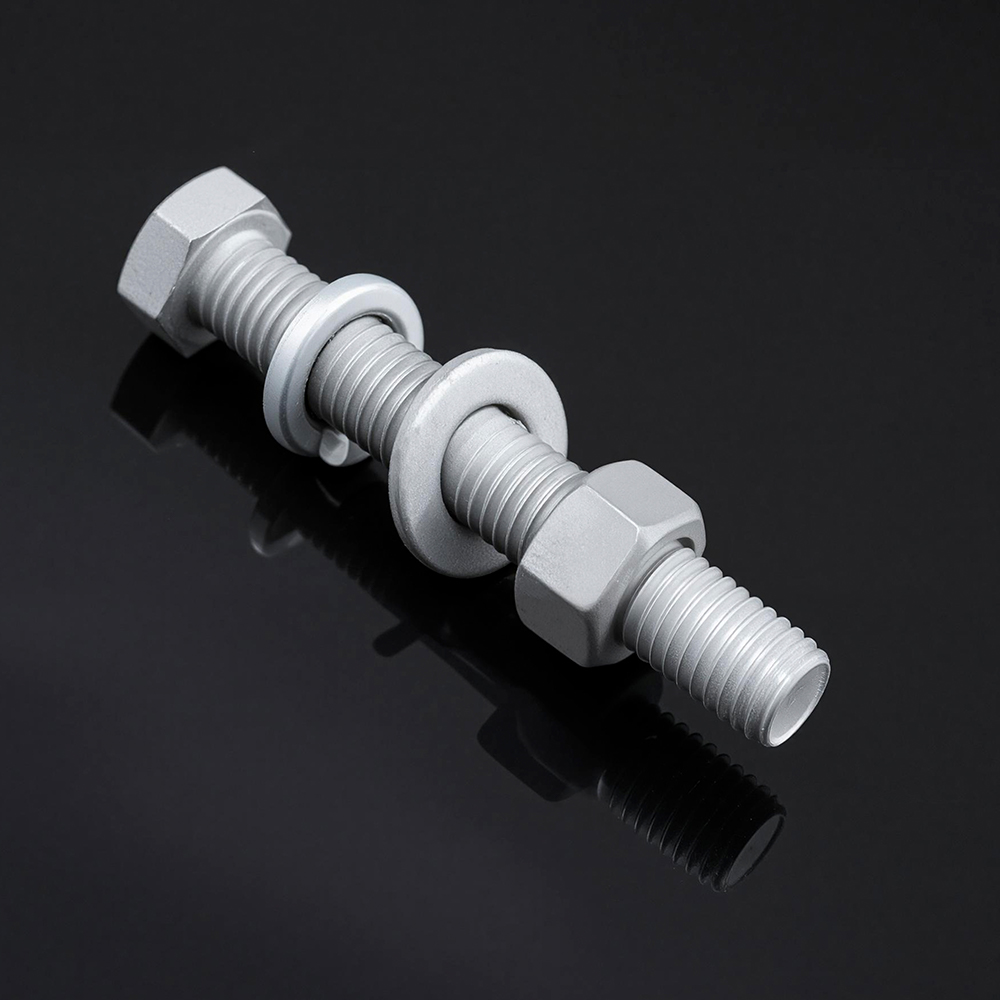
هنگام تعیین گالوانیزه گرم پیچ های شش گوش (HDG). برای زیرساخت های سنگین - برج های انتقال، اتصالات پل یا سکوهای دریایی - انتخاب بین استانداردهای ASTM A153 و ISO 1461 مستقیماً حداقل سطح حفاظت در برابر خوردگی را تعیین می کند. برای اتصال دهنده های M20 و قطر بزرگتر (معمولاً بیش از 6 میلی متر یا معادل 1/4 اینچ)، این دو استاندارد به طور قابل توجهی در الزامات ضخامت پوشش متفاوت هستند. این مقاله یک مقایسه کمی جانبی ارائه می دهد و مفاهیم عملی را توضیح می دهد.
1. تمایز اساسی: سخت افزار در مقابل ساخت های عمومی
ASTM A153 به طور خاص برای "سخت افزار" طراحی شده است - بست های رزوه ای، واشرها و موارد مشابه کوچک یا سانتریفیوژ شده. در مقابل، ISO 1461 (و معادل منطقه ای آن EN ISO 1461)، به طور گسترده در مورد محصولات فولادی ساخته شده، از جمله بخش های ساختاری، صفحات و لوله ها اعمال می شود. در حالی که ISO 1461 شامل بخش جداگانه ای برای اقلام سانتریفیوژ شده (از جمله بست های رزوه ای) است، جداول ضخامت آن به جای طبقه بندی بست، بر اساس دسته های ضخامت فولادی ساخته شده است.
برای پیچ و مهره های شش گوش M20 و بزرگتر، هر دو استاندارد یک اصل اساسی را اعمال می کنند: ضخامت فولاد پایه بیش از 6 میلی متر است که باعث ایجاد بالاترین سطح ضخامت پوشش می شود. با این حال، حداقل های مورد نیاز به طور قابل اندازه گیری متفاوت است.
2. مقایسه ضخامت پوشش کمی
جدول زیر حداقل الزامات ضخامت پوشش را برای پیچهای شش گوش M20 و HDG بزرگتر تحت هر دو استاندارد نشان میدهد.
| پارامتر | ASTM A153 (کلاس C - اتصال دهنده ها > 3/8 اینچ / M10) | ISO 1461 (اقلام سانتریفیوژ شده > قطر 6 میلی متر) |
|---|---|---|
| حداقل ضخامت پوشش محلی | 1.7 میل ≈ 43 میکرومتر | 40 میکرومتر (معادل 285 گرم در متر مربع) |
| حداقل میانگین (متوسط) ضخامت پوشش | 2.1 میل ≈ 53 میکرومتر | 50 میکرومتر (معادل 360 گرم بر متر مربع) |
| مرجع جرم پوشش | ضخامت اندازه گیری مستقیم (میل یا میکرومتر) | در هر دو میکرومتر و گرم بر متر مربع مشخص شده است |
| روش اندازه گیری | ضخامت سنج مغناطیسی یا وزن سنجی | ضخامت سنج مغناطیسی یا وزن سنجی |
| برنامه معمولی | پیچ، مهره، واشر و سایر سخت افزارها | سخت افزار، مقاطع سازه ای و فولاد ساخته شده |
توجه: ASTM A153 کلاس C اتصال دهنده هایی با قطر بیش از 3/8 اینچ (≈ M10) را پوشش می دهد. برای پیچ و مهره های M20 و بزرگتر، این طبقه بندی مستقیما اعمال می شود. حداقل ضخامت موضعی 1.7 میل (≈ 43 میکرومتر) یک نیاز سخت برای هر نمونه است، در حالی که ضخامت متوسط باید به 2.1 میل (≈ 53 میکرومتر) برسد.
ISO 1461 حداقل ضخامت موضعی 40 میکرومتر و ضخامت متوسط 50 میکرومتر را برای مقالات رزوه ای سانتریفیوژ شده با قطر بیشتر از 6 میلی متر مشخص می کند.
3. مفاهیم عملی تفاوت
تفاوت کمی - تقریباً 3 میکرومتر در حداقل محلی و 3 میکرومتر در ضخامت متوسط - ممکن است کوچک به نظر برسد، اما پیامدهای مهمی برای انطباق با کیفیت و عمر خدمات دارد.
- حداقل محلی سختگیرانه ISO 1461: در 40 میکرومتر، حداقل محلی ISO 1461 کمی کمتر از 43 میکرومتر (1.7 میل) ASTM A153 است. با این حال، میانگین نیاز ISO 1461 50 میکرومتر با ASTM 53 میکرومتر مطابقت دارد. تفاوت عملی در بازرسی نهفته است: یک سری ASTM A153 به طور خودکار حداقل های ضخامت ISO 1461 را برآورده می کند، اما اگر ضخامت محلی کمتر از 43 میکرومتر باشد، عکس آن تضمین نمی شود.
- معیارهای بازرسی و رد: ASTM A153 به نمونه های منفرد اجازه می دهد تا به حداقل محلی برسند، مشروط بر اینکه میانگین در سراسر نمونه با میانگین نیاز برآورده شود. ISO 1461 منطق مشابهی را اعمال می کند اما از پروتکل های گرد کردن و اندازه گیری کمی متفاوت استفاده می کند.
- همبستگی عمر خدمات: پوششهای ضخیمتر معمولاً محافظت در برابر خوردگی طولانیتری در محیطهای تهاجمی ایجاد میکنند. تفاوت 3 میکرومتری نشاندهنده یک تمدید زمانی حاشیهای اما قابل اندازهگیری برای اولین زنگ قرمز در آزمایش اسپری نمک تسریع است.
همچنین شایان ذکر است که ISO 1461 با استاندارد EN ISO 10684 - یک استاندارد بست اختصاصی - برای الزامات تحمل رزوه هماهنگ شده است، که تضمین میکند مهرهها را میتوان بدون ضربه زدن مونتاژ کرد.
4. تولید و چشم انداز تضمین کیفیت
دستیابی مداوم به این حداقل های ضخامت پوشش در پیچ های شش گوش با قطر بزرگ نیازمند کنترل دقیق زمان غوطه وری، سرعت برداشت و پارامترهای سانتریفیوژ چرخشی است. ضربه زدن یا برس زدن با نخ پس از گالوانیزه کردن اغلب برای حفظ تلورانس های تناسب رزوه ISO 965-1 مورد نیاز است - مرحله ای که نباید پوشش را کمتر از حداقل های مشخص شده کاهش دهد.
شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) یک شرکت خانوادگی تحت شرکت SEA Monies Metal Co., Ltd. است که 20 سال تجربه خانوادگی و میراث کیفیت در تولید فلز را به ارث برده است. با تکیه بر ظرفیت تولید قوی Shengzhao Metal و مزایای زنجیره تامین، ما در تحقیق و توسعه، تولید و فروش جهانی محصولات فلزی با کیفیت بالا تخصص داریم. ما با پایبندی به پیگیری خانواده برای دقت، نگرش کاری دقیق و تعهد بلندمدت، محصولات و خدمات پایدار و قابل اعتماد را به مشتریان در سراسر جهان ارائه می دهیم.
با بهره گیری از قابلیت های تحقیق و توسعه و تولید قوی کارخانه، ما در پرچ ها، پیچ ها، مهره ها، واشرها، پین ها، پیچ ها و قطعات سفارشی مختلف غیر استاندارد با استحکام بالا تخصص داریم. محدوده محصولات ما موادی از جمله فولاد ضد زنگ، فولاد آلیاژی، آلیاژ آلومینیوم، مس و آلیاژهای خاص را پوشش میدهد و از فرآیندهایی مانند سرد کردن، آهنگری گرم و ماشینکاری CNC استفاده میکند. محصولات ما به بیش از 25 کشور صادر می شود و به بیش از 200 مشتری خدمات ارائه می دهد.
Chance & Union متعهد به اتصال یکپارچه "تولید شده در چین" با بازار بین المللی است و به مشتریان جهانی راه حل های اتصال یک مرحله ای از تحقیق و توسعه تا تولید انبوه را از طریق فناوری حرفه ای و کیفیت استثنایی ارائه می دهد. برای پیچ های شش گوش HDG، ما ضخامت پوشش را به شدت کنترل می کنیم تا هر دو الزامات ASTM A153 و ISO 1461 را برآورده یا از آن فراتر رود، با گزارش های بازرسی کامل برای هر دسته.
5. سوالات متداول (سؤالات متداول)
- Q1: آیا یک دسته از پیچ و مهره های M20 HDG می تواند به طور همزمان هر دو ASTM A153 و ISO 1461 را برآورده کند؟
ج: بله. از آنجا که حداقل محلی ASTM A153 (43 میکرومتر) کمی بیشتر از ISO 1461 (40 میکرومتر) برای اتصال دهنده های بزرگتر است، هر دسته ای که به طور کامل با ASTM A153 مطابقت داشته باشد، الزامات محلی و متوسط ISO 1461 را نیز برآورده می کند. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) به طور معمول پیچ های شش گوش HDG را تولید می کند که هر دو استاندارد را برآورده می کند و خرید جهانی را ساده می کند. - Q2: کدام استاندارد بیشتر برای پروژه های زیرساختی در خارج از آمریکای شمالی مشخص می شود؟
پاسخ: ISO 1461 استاندارد پیش فرض برای اکثر پروژه های اروپایی، آسیایی و خاورمیانه است. با این حال، بسیاری از تعیینکنندههای بینالمللی هر یک از استانداردها را میپذیرند، مشروط بر اینکه ضخامت پوشش مطابق با حداقلهای قابل اجرا باشد یا بیشتر از آن باشد. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) می تواند محصولات دارای گواهینامه استاندارد یا هر دو را بر اساس الزامات پروژه عرضه کند. - Q3: آیا پوشش HDG ضخیم تر بر تناسب رزوه برای پیچ M20 تأثیر می گذارد؟
ج: بله. پوشش های بیش از حد ضخیم می توانند با تحمل نخ تداخل داشته باشند. هر دو استاندارد ASTM A153 و ISO 1461 پس از گالوانیزه کردن برای اطمینان از تناسب مهره، به شرط حفظ حداقل ضخامت پوشش مشخص شده، اجازه ضربه زدن یا برس زدن با نخ را می دهند. شرکت ژجیانگ شانس و اتحادیه واردات و صادرات، با مسئولیت محدود. (Chance & Union) از سانتریفیوژ چرخشی کنترل شده و در صورت لزوم، تمیز کردن نخ پس از گالوانیزه استفاده می کند تا اطمینان حاصل شود که پیچ ها و مهره ها به خوبی جمع می شوند.