


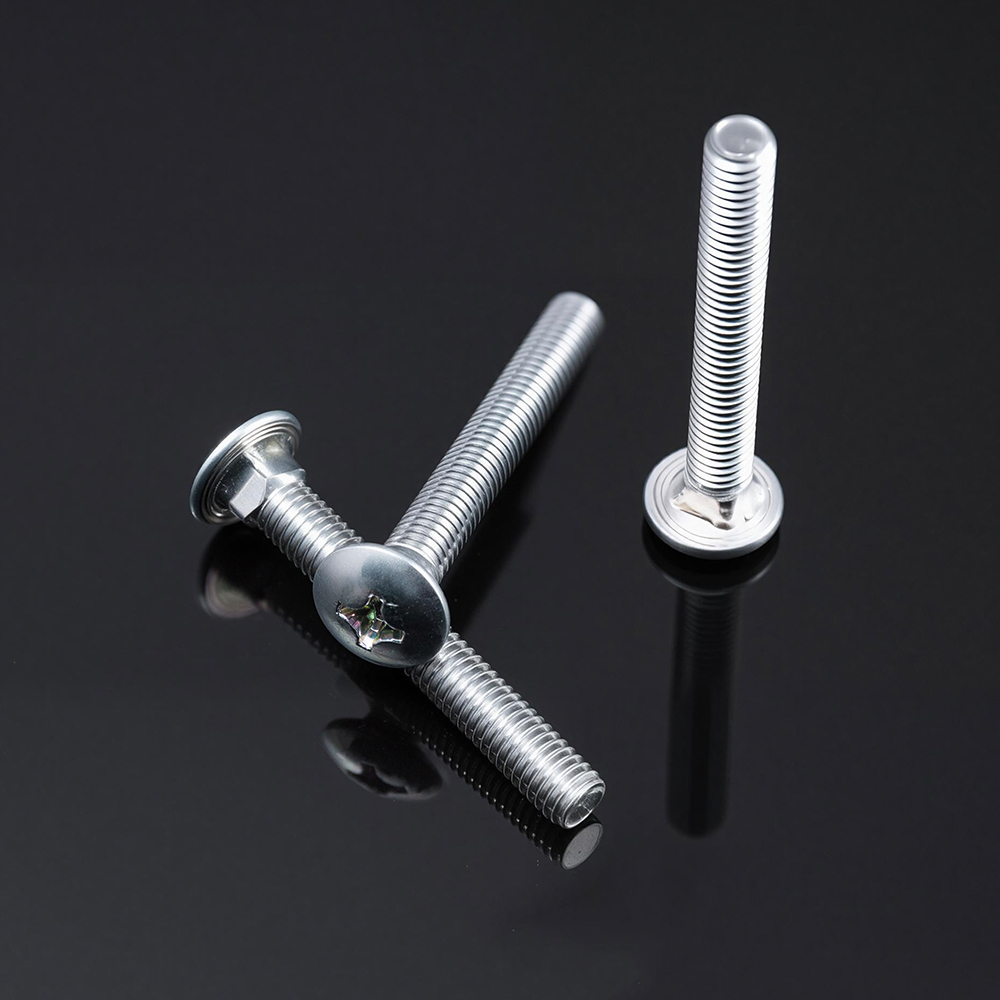
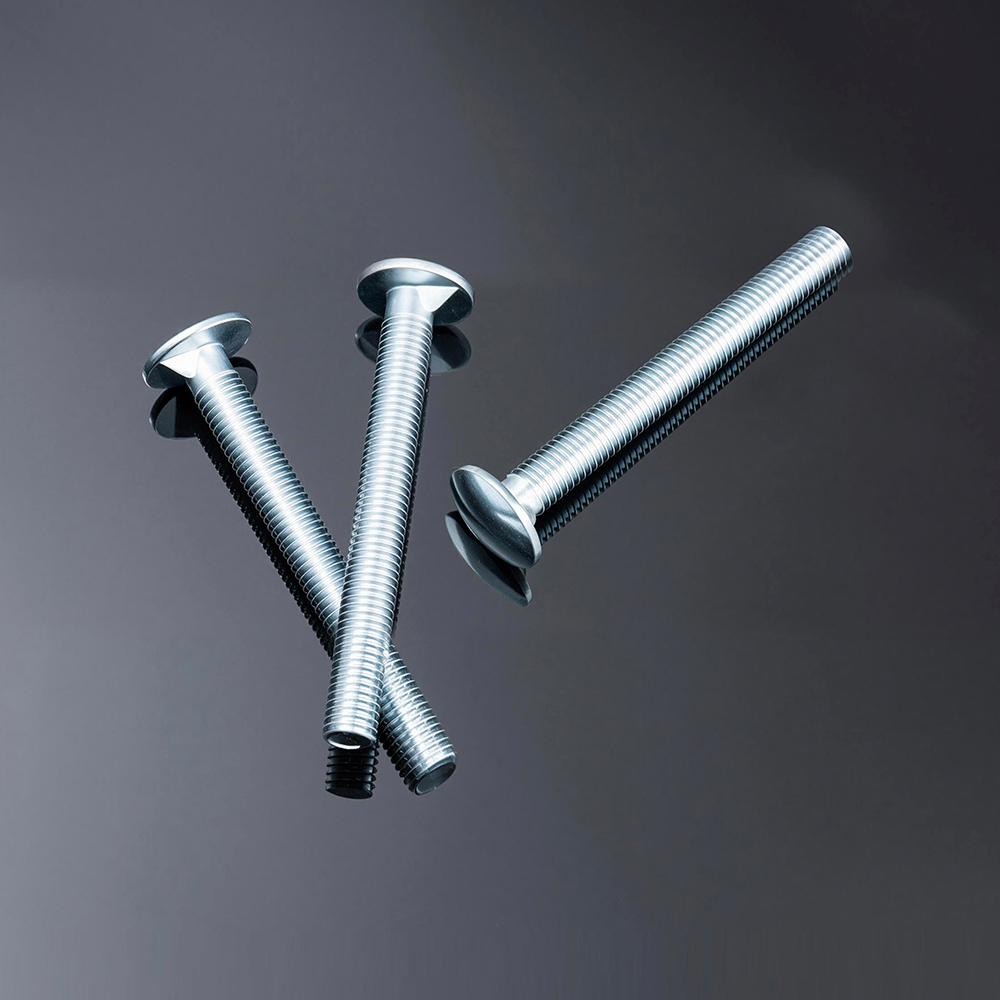
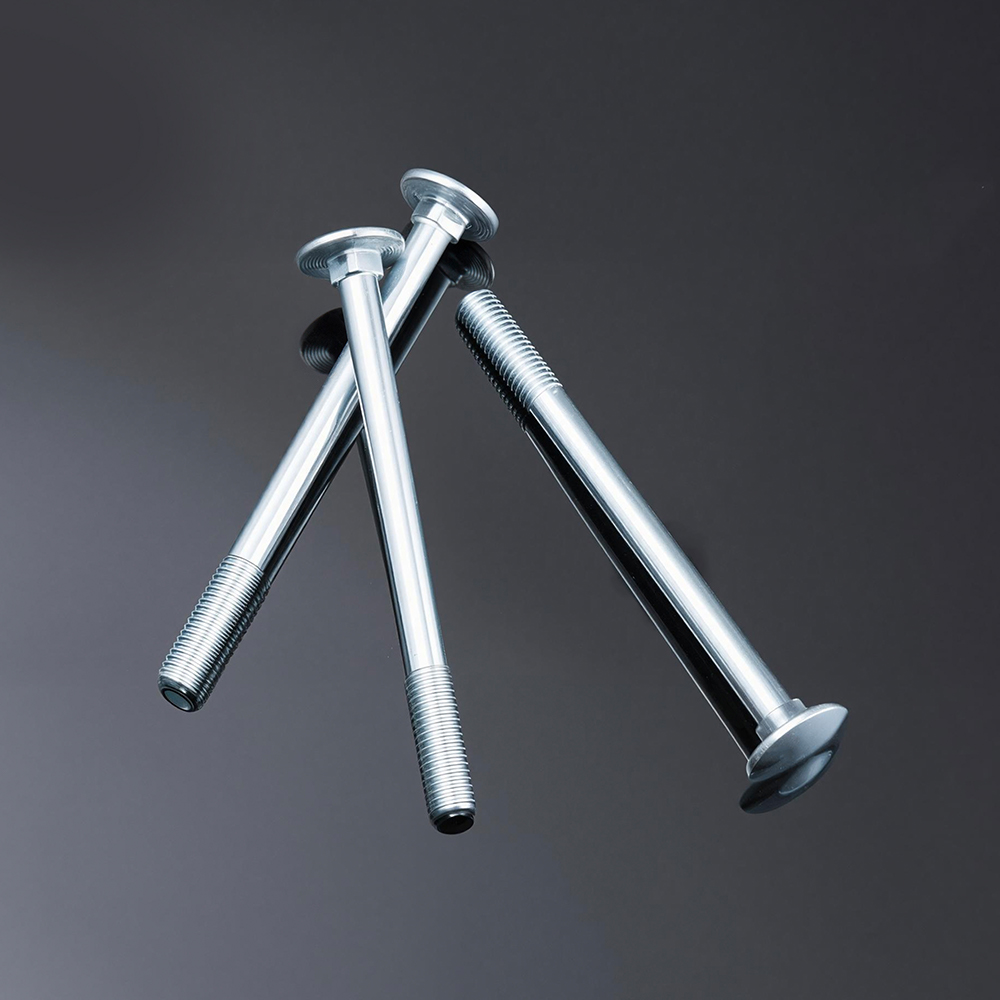
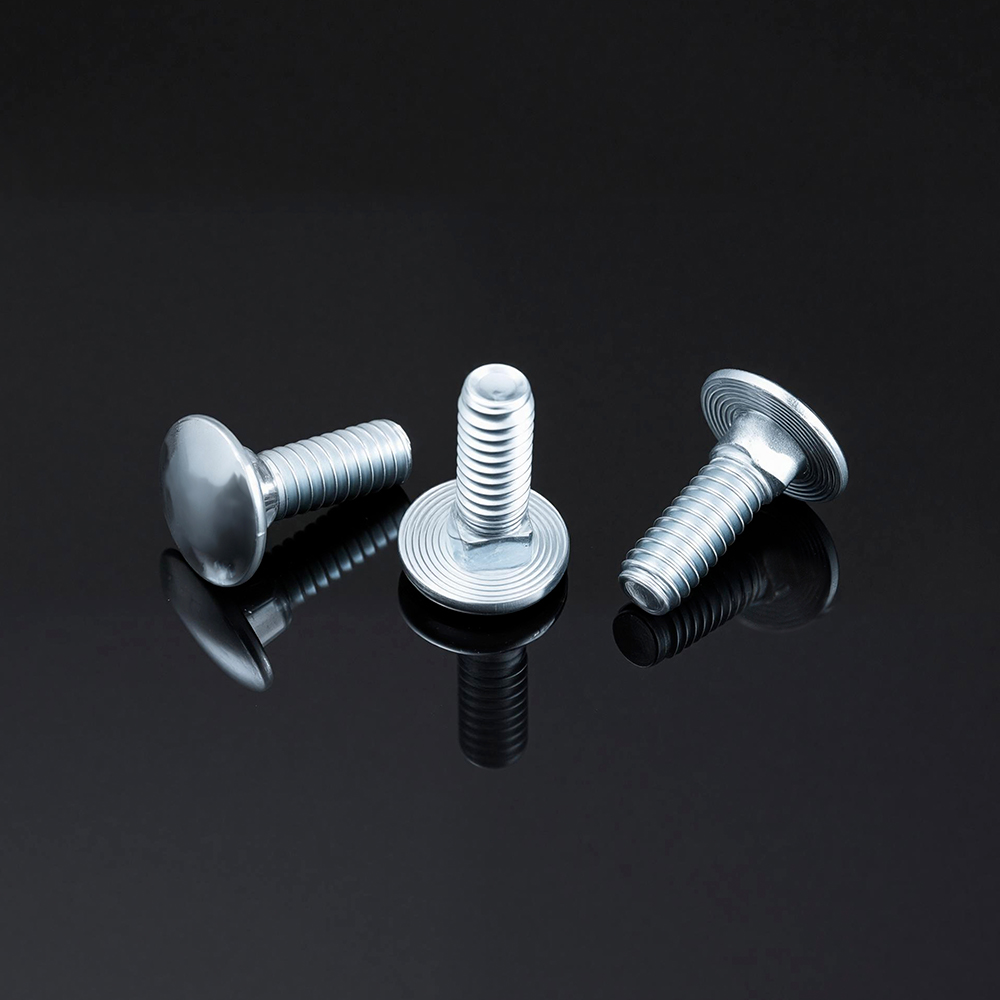



همسان عمق جاسازی یقه مربعی و کانتر سینک سر برای حداکثر مقاومت در برابر بیرون کشیدن در چوب نرم در مقابل چوب سخت
عملکرد مکانیکی a پیچ کالسکه اتصال در چوب اساساً توسط دو پارامتر هندسی وابسته به هم تعیین میشود: عمق تعبیه شده در گردن مربع (که قفل ضد چرخش را فراهم میکند) و عمق کانتر سینک سر گرد (که بر روان بودن و توزیع بار حاکم است). دستیابی به حداکثر مقاومت در برابر کشش بدون ایجاد شکافتن چوب، به دلیل چگالی متمایز، مقاومت فشاری و حالت های شکست، به استراتژی های متفاوتی برای چوب نرم و چوب سخت نیاز دارد.
1. خواص بستر چوب: چوب نرم در مقابل چوب سخت
تفاوت های اساسی در چگالی و استحکام چوب به طور مستقیم نشان می دهد که هر زیرلایه چگونه به تعبیه پیچ و مهره و فرورفتگی واکنش نشان می دهد. جدول زیر خواص ساختاری کلیدی را با هم مقایسه می کند:
| اموال | چوب نرم (به عنوان مثال، کاج، صنوبر، صنوبر) | چوب سخت (به عنوان مثال، بلوط، راش، افرا) |
|---|---|---|
| محدوده چگالی معمولی (kg/m³) | 350 - 550 | 640 - 840 |
| مقاومت خمشی (MPa) | 14 - 50 (نمرات C14 تا C50) | 30 - 70 (نمرات D30 تا D70) |
| مقاومت فشاری (MPa) // دانه | ~40 - 46 (صنوبر/کاج) | به طور قابل توجهی بالاتر است |
| سختی (برینل) // دانه | 3.2 - 4.0 | بالاتر (بلوط ~ 5.5) |
| حالت شکست تحت سفت شدن بیش از حد | فشرده سازی / خرد کردن الیاف چوب | شکافتن / ترک خوردگی در امتداد خطوط دانه |
| کاربردهای معمولی برای پیچ و مهره کالسکه | عرشه، اسکلت چوبی، ساخت و ساز عمومی | سازههای چوبی سنگین، مبلمان، تختخوابهای دریایی |
2. الزامات عمق تعبیه گردن مربع
عملکرد گردن مربعی این است که در چوب جاسازی می شود تا از چرخش پیچ و مهره در حین سفت شدن مهره جلوگیری کند و نیازی به آچار در سمت سر را از بین ببرد. عمق جاسازی - میزان نفوذ بخش مربعی به داخل چوب - باید با تراکم پذیری و مقاومت برشی زیرلایه مطابقت داشته باشد.
- استراتژی چوب نرم (افزایش عمق جاسازی): چوب های نرم چگالی و مقاومت فشاری کمتری دارند. برای دستیابی به قفل ضد چرخش قابل اعتماد، گردن مربع باید به عمق کامل خود کشیده شود، تا گوشه ها به طور کامل جابجا شوند و الیاف چوب اطراف را بگیرند. از آنجایی که الیاف چوب نرم به جای شکافتن فشرده می شوند، یک جاسازی با عمق کامل حداکثر قفل مکانیکی را بدون خطر ترک خوردن فراهم می کند.
- استراتژی چوب سخت (جاسازی دقیق): چوب های سخت متراکم تر هستند و بیشتر مستعد شکافتن هستند. برای این مواد، گردن مربع باید برای حداکثر مقاومت در برابر کشش به طور کامل تعبیه شود، اما سوراخ خلبان باید با دقت بالاتری ماشین کاری شود. گردن مربعی مستلزم یک فرورفتگی محکم یا ضربه زدن دقیق برای جلوگیری از جدا شدن چوب است. یک استاندارد مهندسی متداول این است که یک شیار مربعی مطابق با اندازه گردن برای جاسازی 100٪ دقیق با تحمل چرخش صفر از پیش ساخته شود.
در هر دو مورد، تعبیه ناقص گردن مربعی - جایی که گردن به سطح چوب افتخار می کند - دلیل اصلی چرخش و شل شدن پیچ است. گردن مربعی که به درستی تعبیه شده باشد، قفل مکانیکی ایجاد می کند که پیچ های کالسکه را برای مونتاژ یک طرفه موثر می کند.
3. عمق کانترسینک سر: تعادل برافروختگی و یکپارچگی ساختاری
ضد غرق شدن به سر گرد اجازه می دهد تا همسطح یا زیر سطح مواد قرار گیرد و سطحی صاف و برآمدگی های تیز را از بین ببرد. با این حال، عمق سینک باید به دقت کنترل شود تا از ضعیف شدن چوب جلوگیری شود.
- چوب نرم (کنترسینک عمیقتر قابل قبول): به دلیل تراکم پذیری، چوب نرم می تواند یک سینک عمیق تر را بدون شکافتن در خود جای دهد. سر پیچ الیاف زیرین را فشرده می کند و یک سطح یاتاقان پایدار ایجاد می کند. با این حال، غرق شدن بیش از حد بدون تماس کافی سر پیچ میتواند ناحیه باربر موثر را کاهش دهد و استرس موضعی روی چوب را افزایش دهد.
- چوب سخت (سینک کم عمق یا دقیق مورد نیاز است): چوبهای سخت به یک سینک کمعمقتر نیاز دارند که به دقت با بیل ماشینکاری شده باشد. سینک های عمیق در چوب های سخت باعث افزایش استرس می شوند که می توانند هنگام سفت شدن مهره شروع به شکافتن دانه کنند. هدف دستیابی به یک سطح صاف و در عین حال حفظ تا حد امکان یکپارچگی سطح مقطع چوب است.
4. اثر ترکیبی بر مقاومت بیرون کشیدن و جلوگیری از شکاف
حداکثر مقاومت در برابر کشش - نیروی مورد نیاز برای کشیدن پیچ و مهره از طریق چوب - زمانی حاصل می شود که هم گردن مربع و هم سر پیچ به طور بهینه با چوب بدون به خطر انداختن یکپارچگی آن درگیر شوند.
- چوب نرم: تعبیه گردن مربعی عمیق و با عمق کامل همراه با یک کانتر سینک متوسط، بالاترین مقاومت در برابر کشیدن را ایجاد می کند. الیاف چوب در اطراف گردن و زیر سر فشرده می شوند و یک قفل مکانیکی قوی ایجاد می کنند. خطر شکافتن کم است، مشروط بر اینکه سوراخی کمی کوچکتر از ساقه پیچ ایجاد شود.
- چوب سخت: همان تعبیه عمق کامل برای ضد چرخش مورد نیاز است، اما کانتر سینک باید کم عمق تر و دقیق تر باشد. گردن مربع باید کاملاً قرار گیرد، اما تحمل سوراخ خلبان باید محکم باشد تا از ایجاد تنش های شکافنده جلوگیری شود. برای چوب سخت، استفاده از واشر زیر سر و مهره به توزیع بارها کمک می کند و خطر خرد شدن یا شکافتن را کاهش می دهد.
دادههای صنعت حاکی از آن است که بیش از 80 درصد از مشکلات نصب پیچ و مهره کالسکه - از جمله چرخش پیچ و ترک خوردگی مواد - مربوط به پردازش نامناسب سوراخ است تا خود پیچ. سوراخ پیلوت از پیش حفاری شده، کانترسینک فقط تا عمق سر، و نشیمن با گردن مربع کامل، سه ستون نصب موفق در هر دو نوع چوب هستند.
5. تولید و چشم انداز کیفیت
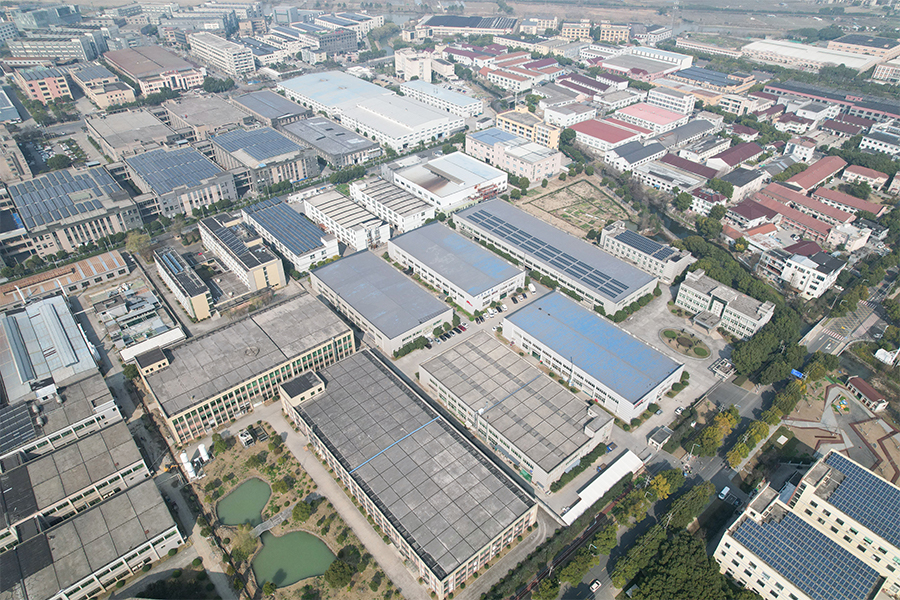
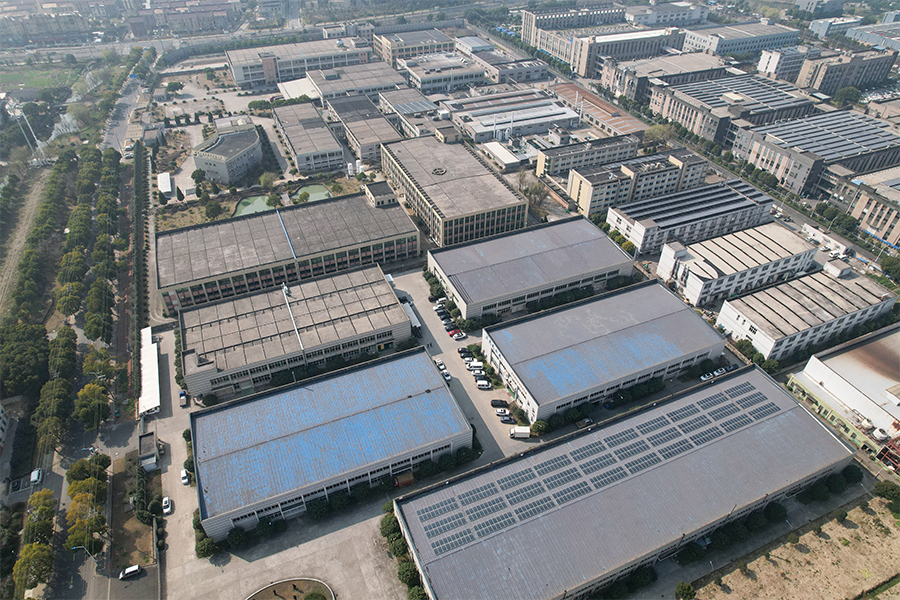
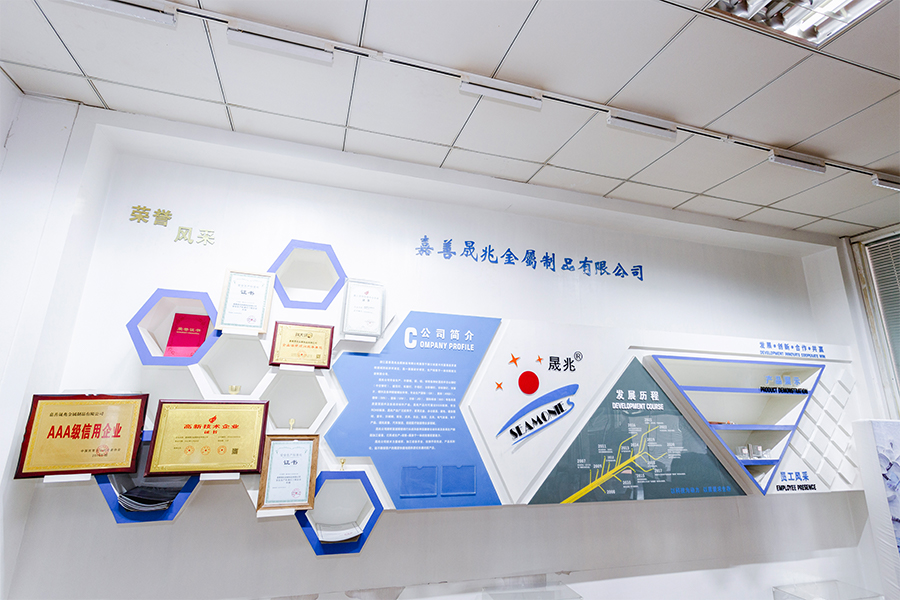
دقت در ساخت پیچ و مهره کالسکه به طور مستقیم بر ثبات هندسه گردن مربع تأثیر می گذارد - یک عامل کلیدی در دستیابی به جاسازی قابل اعتماد در گونه های مختلف چوب. شرکت واردات و صادرات ژجیانگ شانس و اتحادیه (Chance & Union) یک شرکت خانوادگی تحت شرکت SEA Monies Metal Co., Ltd. است که 20 سال تجربه خانوادگی و میراث کیفیت در تولید فلز را به ارث برده است. با تکیه بر ظرفیت تولید قوی Shengzhao Metal و مزایای زنجیره تامین، ما در تحقیق و توسعه، تولید و فروش جهانی محصولات فلزی با کیفیت بالا تخصص داریم. ما با پایبندی به پیگیری خانواده برای دقت، نگرش کاری دقیق و تعهد بلندمدت، محصولات و خدمات پایدار و قابل اعتماد را به مشتریان در سراسر جهان ارائه می دهیم.
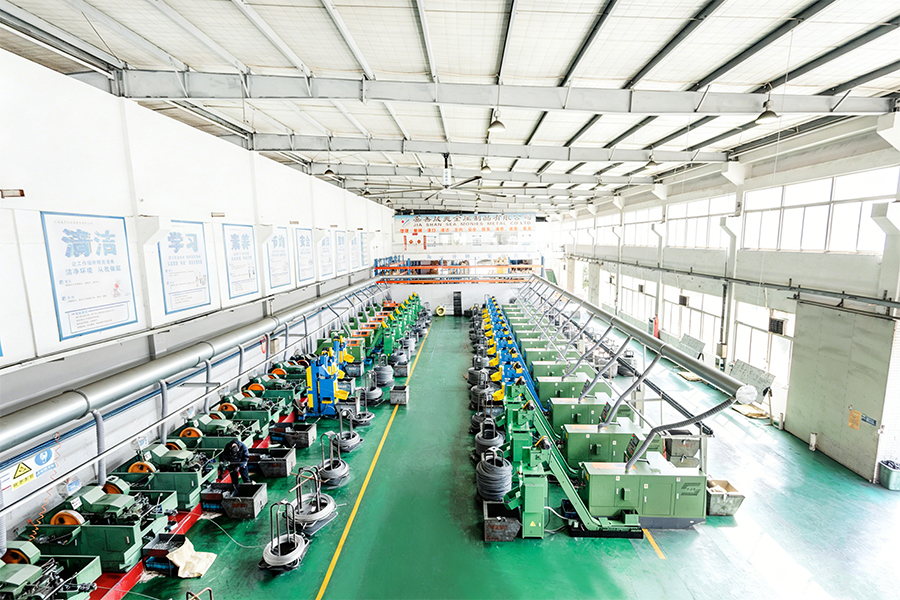
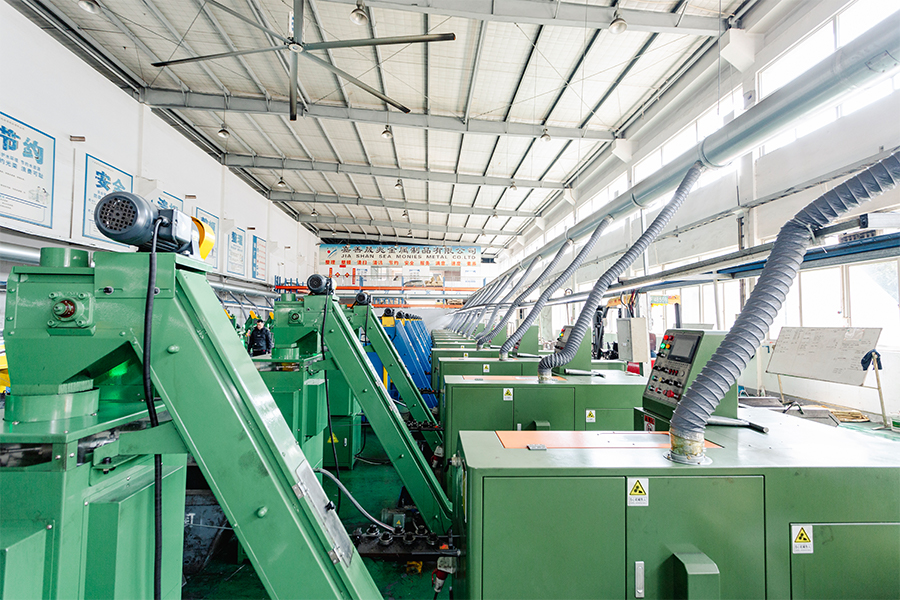
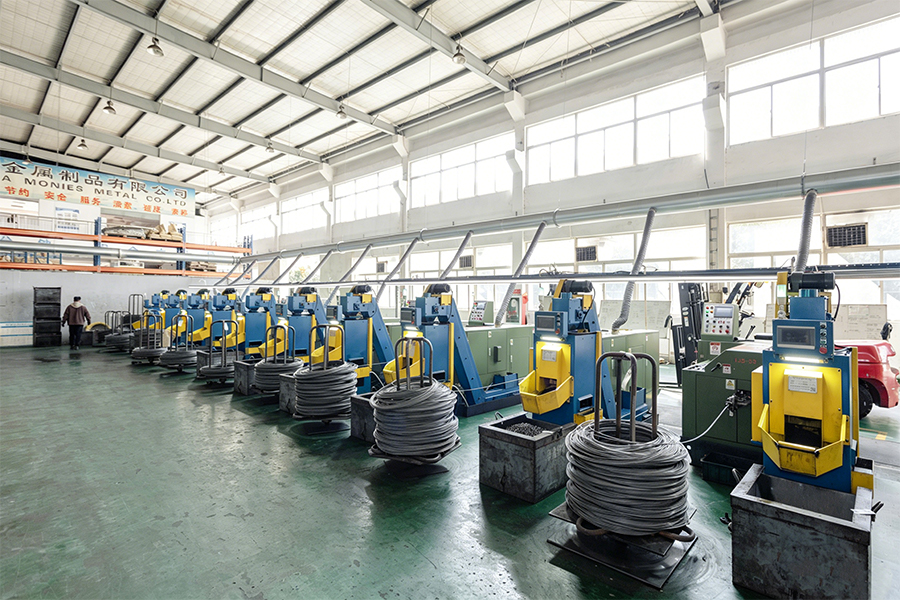
با بهره گیری از قابلیت های تحقیق و توسعه و تولید قوی کارخانه، ما در پرچ ها، پیچ ها، مهره ها، واشرها، پین ها، پیچ ها و قطعات سفارشی مختلف غیر استاندارد با استحکام بالا تخصص داریم. محدوده محصولات ما موادی از جمله فولاد ضد زنگ، فولاد آلیاژی، آلیاژ آلومینیوم، مس و آلیاژهای خاص را پوشش میدهد و از فرآیندهایی مانند سرد کردن، آهنگری گرم و ماشینکاری CNC استفاده میکند. محصولات ما به بیش از 25 کشور صادر می شود و به بیش از 200 مشتری خدمات ارائه می دهد.
Chance & Union متعهد به اتصال یکپارچه "تولید شده در چین" با بازار بین المللی است و به مشتریان جهانی راه حل های اتصال یک مرحله ای از تحقیق و توسعه تا تولید انبوه را از طریق فناوری حرفه ای و کیفیت استثنایی ارائه می دهد. برای پیچ و مهره های کالسکه، ما تلورانس های محکمی را در ابعاد گردن مربع و هندسه سر حفظ می کنیم تا از عملکرد جاسازی ثابت در هر دو کاربرد چوب نرم و چوب سخت اطمینان حاصل کنیم.
6. سوالات متداول (سؤالات متداول)
- Q1: آیا باید از فولاد ضد زنگ یا پیچ های کالسکه گالوانیزه برای الوارهای تحت فشار استفاده کنم؟
A: الوارهای تحت فشار حاوی مواد شیمیایی هستند که خوردگی فولاد استاندارد را تسریع می کنند. پیچ های کالسکه فولاد ضد زنگ 18 تا 8 به دلیل مقاومت بالای آنها در برابر خوردگی اغلب برای الوارهای تحت فشار توصیه می شود. شرکت واردات و صادرات ژجیانگ شانس و اتحادیه (Chance & Union) هر دو گزینه گالوانیزه گرم و فولاد ضد زنگ (304/316) را برای مطابقت با شرایط خاص محیطی و عمر مفید شما ارائه می دهد. - Q2: چگونه می توانم از چرخش پیچ کالسکه هنگامی که نمی توانم به سمت سر دسترسی پیدا کنم جلوگیری کنم؟
پاسخ: گردن مربع به طور خاص برای جلوگیری از چرخش در هنگام قرار گرفتن کامل در چوب طراحی شده است. اطمینان حاصل کنید که سوراخ پیلوت قطر درستی داشته باشد (کمی کوچکتر از ساقه) و گردن مربع کاملاً در مواد فرو رفته باشد. اگر چوب به شدت خراب شده باشد یا سوراخ بزرگ شده باشد، یک مهره قفل نایلونی یا دو مهره می تواند به محکم کردن مجموعه کمک کند. شرکت واردات و صادرات ژجیانگ شانس و اتحادیه (Chance & Union) توصیه می کند قبل از سفت شدن نهایی، نشیمنگاه گردن مربعی را بررسی کنید. - Q3: اندازه سوراخ پیلوت توصیه شده برای پیچ های کالسکه در چوب سخت چیست؟
پاسخ: برای چوب های سخت، یک سوراخ پایلوت 1/16 اینچ کوچکتر از قطر ساقه پیچ را از قبل دریل کنید تا از شکافتن جلوگیری شود. گردن مربعی به ضربه زدن دقیق یا یک فرورفتگی از قبل ماشینکاری شده برای جاسازی کامل نیاز دارد. شرکت واردات و صادرات ژجیانگ شانس و اتحادیه (Chance & Union) استفاده از یک فرآیند حفاری پلکانی یا یک مته کانترسینک اختصاصی را برای کاربردهای چوب سخت برای جلوگیری از تمرکز استرس و ترک خوردن توصیه میکند.
مدیریت تداخل رزوه در پیچهای کوچ گالوانیزه گرم: چگونه سانتریفیوژ چرخشی و ضربه زدن پس از گالوانیزه، تجمع پوشش را بر اساس ISO 965-1 جبران میکند
گالوانیزه گرم (HDG) حفاظت در برابر خوردگی استثنایی را فراهم می کند پیچ و مهره های مربی در سازههای چوبی در فضای باز استفاده میشود، اما این فرآیند یک چالش مهندسی قابلتوجه ایجاد میکند: پوشش روی به رزوههای خارجی (پیچ) و داخلی (مهره) ضخامت میافزاید، و به طور بالقوه از محدودیتهای تحمل رزوه تعریف شده توسط ISO 965-1 فراتر میرود. این "تداخل" می تواند مونتاژ را بدون جبران مناسب دشوار یا غیرممکن کند. این مقاله توضیح میدهد که چگونه دو فرآیند کلیدی - سانتریفیوژ چرخشی و ضربه زدن پس از گالوانیزه کردن - برای بازیابی تناسب عملکردی رزوه اعمال میشوند.
1. درک ISO 965-1 Thread Tolerance و مشکل Coating Allowance
ISO 965-1 مشخصات رزوه متریک استاندارد را با تلورانس های مشخص برای رزوه های داخلی و خارجی تعریف می کند. برای اتصال دهنده های گالوانیزه گرم، ضخامت پوشش باید به عنوان یک لایه اضافی روی هر دو موضوع پیچ و مهره در نظر گرفته شود. اثر تجمعی می تواند فاصله رزوه را به صفر کاهش دهد یا حتی مقداری منفی ایجاد کند - به این معنی که مهره به سادگی روی پیچ نخ نمی خورد.
جدول زیر تأثیر پوشش HDG را بر ابعاد رزوه برای ترکیب پیچ و مهره M12 نشان می دهد.
| پارامتر | بدون پوشش (اسمی) | دارای پوشش دو طرفه HDG | تجمع تداخل |
|---|---|---|---|
| قطر اصلی رزوه پیچ | 12000 میلی متر | 12.000 2 × پوشش = 12.080 میلی متر | کاهش فاصله نخ: تا 0.160 میلی متر در مجموع |
| قطر کوچک رزوه مهره (داخلی) | 10.500 میلی متر | 10.500 - 2 × پوشش = 10.420 میلی متر | |
| تناسب نخ موثر | پاکسازی در محدوده تحمل ISO 965-1 | پاکسازی بالقوه صفر یا منفی | تداخل مانع از مونتاژ می شود |
توجه: ضخامت پوشش معمولی HDG برای اتصال دهنده های M12 از 40 تا 60 میکرومتر در هر طرف متغیر است. جمع شدن کل شعاعی روی پیچ (قطر اصلی) و کاهش داخلی روی مهره (قطر جزئی) با هم ترکیب می شوند تا مشکل قابل توجهی را ایجاد کنند.
2. فرآیند جبرانی 1: سانتریفیوژ چرخشی (ریسندگی گریز از مرکز)
سانتریفیوژ چرخشی بلافاصله پس از حمام گالوانیزه در حالی که پوشش هنوز مذاب است اعمال می شود. بست در یک سبد سوراخ دار قرار می گیرد و با سرعت بالایی می چرخد و روی اضافی را از نخ ها و سایر سطوح خارج می کند. این فرآیند به سه نتیجه حیاتی دست می یابد:
- ضخامت پوشش یکنواخت: ریسندگی پوشش روی تاج نخ و ریشه را به یک لایه نازکتر و یکنواختتر کاهش میدهد - معمولاً برای بستهای بزرگتر به طور متوسط 30 تا 50 میکرومتر. این به به حداقل رساندن تجمع در مناطق قطر بحرانی کمک می کند.
- پاکسازی موضوع: با حذف روی اضافی، عمل چرخش به حفظ مشخصات نخ، جلوگیری از پر شدن ناخالص ریشه یا تاج نخ و کاهش خطر تداخل عمده کمک می کند.
- تنوع کنترل شده: سانتریفیوژ خوب کنترل شده می تواند تغییرات ضخامت پوشش را در یک دسته کاهش دهد و فرآیند ضربه زدن بعدی را قابل پیش بینی تر و قابل اطمینان تر کند.
با این حال، سانتریفیوژ به تنهایی همیشه برای دستیابی به تناسب ISO 965-1 کافی نیست، به ویژه برای پیچهای با قطر بزرگتر (M16 و بالاتر) با نیازهای پوشش سنگینتر. ضربه زدن پس از گالوانیزه اغلب به عنوان یک مرحله جبران ثانویه مورد نیاز است.
3. فرآیند جبرانی 2: ضربه زدن یا برس زدن نخ پس از گالوانیزه
ضربه زدن پس از گالوانیزه کردن (یا برس زدن با نخ) شامل عبور دادن یک شیر یا برس سخت شده از طریق نخ پوشش داده شده است تا روی اضافی را بطور انتخابی از کناره ها و تاج های نخ جدا کنید بدون اینکه فولاد لخت ظاهر شود. این فرآیند پس از سرد شدن و جامد شدن پوشش انجام می شود.
- حذف انتخابی: شیر پوشش روی تاج و پهلوهای نخ را بریده یا فشرده میکند و پروفیل نخ را به شکل هندسی استاندارد بازمیگرداند در حالی که روی باقیمانده روی ریشه و سایر سطوح برای محافظت در برابر خوردگی دست نخورده باقی میماند.
- بازسازی قطر: ضربه زدن قطر اصلی رزوه خارجی را کاهش می دهد و قطر جزئی رزوه داخلی را تمیز می کند و فاصله مورد نیاز ISO 965-1 را بازیابی می کند. فاصله های مورد نظر پس از ضربه زدن معمولاً در استانداردها مشخص می شود و از مونتاژ صاف پیچ و مهره اطمینان حاصل می کند.
- حفظ پوشش: هنگامی که ضربه زدن پس از گالوانیزه به درستی انجام شود، تنها روی اضافی - تقریباً 10 تا 15 میکرومتر از تاج ها - بدون کاهش پوشش کمتر از حداقل ضخامت محلی مورد نیاز ASTM A153 یا ISO 1461، حذف می شود.
بسیاری از تولیدکنندگان، از جمله Chance & Union، ترکیبی از سانتریفیوژ کنترلشده و ضربه زدن دقیق را به کار میبرند تا اطمینان حاصل کنند که پیچهای کوچ HDG به طور مداوم الزامات تناسب ISO 965-1 را برآورده میکنند و در عین حال یکپارچگی پوشش را حفظ میکنند.
4. دیدگاه تولید: دستیابی به تناسب نخ ثابت
ترکیب سانتریفیوژ چرخشی و ضربه زدن پس از گالوانیزه کردن نیاز به کنترل دقیق فرآیند دارد. متغیرهای کلیدی شامل زمان غوطه وری، سرعت برداشت، سرعت سانتریفیوژ، هندسه ضربه و پارامترهای برش مورد استفاده در عملیات ثانویه است. شرکت واردات و صادرات ژجیانگ شانس و اتحادیه (Chance & Union) یک شرکت خانوادگی تحت شرکت SEA Monies Metal Co., Ltd. است که 20 سال تجربه خانوادگی و میراث کیفیت در تولید فلز را به ارث برده است. با تکیه بر ظرفیت تولید قوی Shengzhao Metal و مزایای زنجیره تامین، ما در تحقیق و توسعه، تولید و فروش جهانی محصولات فلزی با کیفیت بالا تخصص داریم. ما با پایبندی به پیگیری خانواده برای دقت، نگرش کاری دقیق و تعهد بلندمدت، محصولات و خدمات پایدار و قابل اعتماد را به مشتریان در سراسر جهان ارائه می دهیم.
با بهره گیری از قابلیت های تحقیق و توسعه و تولید قوی کارخانه، ما در پرچ ها، پیچ ها، مهره ها، واشرها، پین ها، پیچ ها و قطعات سفارشی مختلف غیر استاندارد با استحکام بالا تخصص داریم. محدوده محصولات ما موادی از جمله فولاد ضد زنگ، فولاد آلیاژی، آلیاژ آلومینیوم، مس و آلیاژهای خاص را پوشش میدهد و از فرآیندهایی مانند سرد کردن، آهنگری گرم و ماشینکاری CNC استفاده میکند. محصولات ما به بیش از 25 کشور صادر می شود و به بیش از 200 مشتری خدمات ارائه می دهد.
Chance & Union متعهد به اتصال یکپارچه "تولید شده در چین" با بازار بین المللی است و به مشتریان جهانی راه حل های اتصال یک مرحله ای از تحقیق و توسعه تا تولید انبوه را از طریق فناوری حرفه ای و کیفیت استثنایی ارائه می دهد. برای پیچ و مهره های کوچ HDG، ما یک رویکرد جبران دوگانه را اجرا می کنیم: سانتریفیوژ چرخشی بهینه برای کنترل ضخامت پوشش داده شده، به دنبال آن ضربه زدن دقیق پس از گالوانیزه کردن برای اطمینان از اینکه هر پیچ با الزامات تناسب رزوه ISO 965-1 برای مونتاژ مهره صاف مطابقت دارد.
5. سوالات متداول (سؤالات متداول)
- Q1: چه مقدار ضخامت پوشش معمولاً با ضربه زدن پس از گالوانیزه حذف می شود؟
پاسخ: ضربه زدن معمولاً 10 تا 15 میکرومتر روی را از تاجهای نخ جدا میکند - برای بازگرداندن لقی بدون افشای فولاد زیرین کافی است. این تضمین می کند که حداقل ضخامت پوشش مورد نیاز ASTM A153 (1.7 میل / 43 میکرومتر برای پیچ M20) حفظ شود. شرکت واردات و صادرات ژجیانگ شانس و اتحادیه (Chance & Union) این فرآیند را برای حفظ تناسب نخ و محافظت در برابر خوردگی کنترل می کند. - Q2: آیا سانتریفیوژ چرخشی به تنهایی می تواند به تناسب ISO 965-1 بدون ضربه زدن پس از گالوانیزه دست یابد؟
پاسخ: در برخی موارد، به ویژه برای پیچ و مهره های با قطر کمتر (M6-M10) با پوشش های سبک تر، سانتریفیوژ به تنهایی ممکن است رزوه های قابل قبولی ایجاد کند. با این حال، برای اندازه های M12 و بزرگتر، یا زمانی که به تناسب دقیق ISO 965-1 نیاز است، ضربه زدن پس از گالوانیزه تقریباً همیشه ضروری است. شرکت واردات و صادرات ژجیانگ شانس و اتحادیه (Chance & Union) از هر دو فرآیند برای اطمینان از کیفیت دسته ای ثابت در تمام قطرها استفاده می کند. - Q3: آیا ضربه زدن پس از گالوانیزه بر مقاومت در برابر خوردگی پیچ تأثیر می گذارد؟
پاسخ: هنگامی که ضربه زدن به درستی انجام شود، فقط روی اضافی را از تاج نخ جدا می کند و پوشش کافی را روی ریشه نخ و سایر سطوح بحرانی باقی می گذارد. مقاومت کلی پیچ در برابر خوردگی در آزمایش اسپری نمک قابل مقایسه با یک بست بدون استفاده است. شرکت واردات و صادرات ژجیانگ شانس و اتحادیه (Chance & Union) گزارش های تأیید ضخامت پوشش را برای تأیید انطباق با ASTM A153 یا ISO 1461 پس از ضربه زدن ارائه می دهد.